Окраска цилиндров роботом: где заканчивается ручной труд и начинается конвейер
Пока завод делает сотни деталей в месяц, маляр справляется. Когда счёт идёт на десятки тысяч цилиндров в год, ручная окраска начинает тянуть за собой людей, площади и брак. Разберём, как устроена автоматическая линия окраски на примере решений SPK GROUP и почему для тел вращения она подходит лучше всего.
Почему человек проигрывает на цилиндре
При распылении краски важны две вещи: угол факела к поверхности и дистанция от сопла до детали, обычно 200–250 мм. Удержать их неизменными целую смену человек не может: рука устаёт, угол уходит, слой ложится неровно, появляются потёки.
Цилиндр при этом удобен для автоматизации. Деталь вращается с постоянной скоростью, робот ведёт распылитель по заданной траектории, и толщина покрытия получается в пределах технических условий на каждой детали партии.
Снаружи и внутри: две разные задачи
Внешняя поверхность. Деталь подвешивают на траверсу или ставят на приспособление, и конвейер (подвесной, напольный или роликовый) проводит её через подготовку, окраску и сушку. В камере изделие вращается вокруг вертикальной оси, а наружу красит шестиосевой робот во взрывозащищённом исполнении. Для длинных изделий и серий робота ставят на линейную направляющую, так появляется седьмая ось и увеличивается зона досягаемости.
Внутренняя поверхность. Покрытие внутри защищает металл от газа, нефтепродуктов, кислот и воды под давлением, поэтому здесь требования строже. Обычным пистолетом внутрь не залезть, и задачу решает специальный распылитель на манипуляторе. Цилиндр вращается на роликовых опорах или на подвесе, распылитель входит внутрь, а краска подаётся на обратном ходу. Вращение и ход складываются в сплошной слой без пропусков и капель, угол распыла достигает 360°.
Готовые решения есть в каталоге: автоматическая линия окраски цилиндров внутри и снаружи, роботизированная линия окраски труб и линия окраски роторов и корпусов электродвигателей.
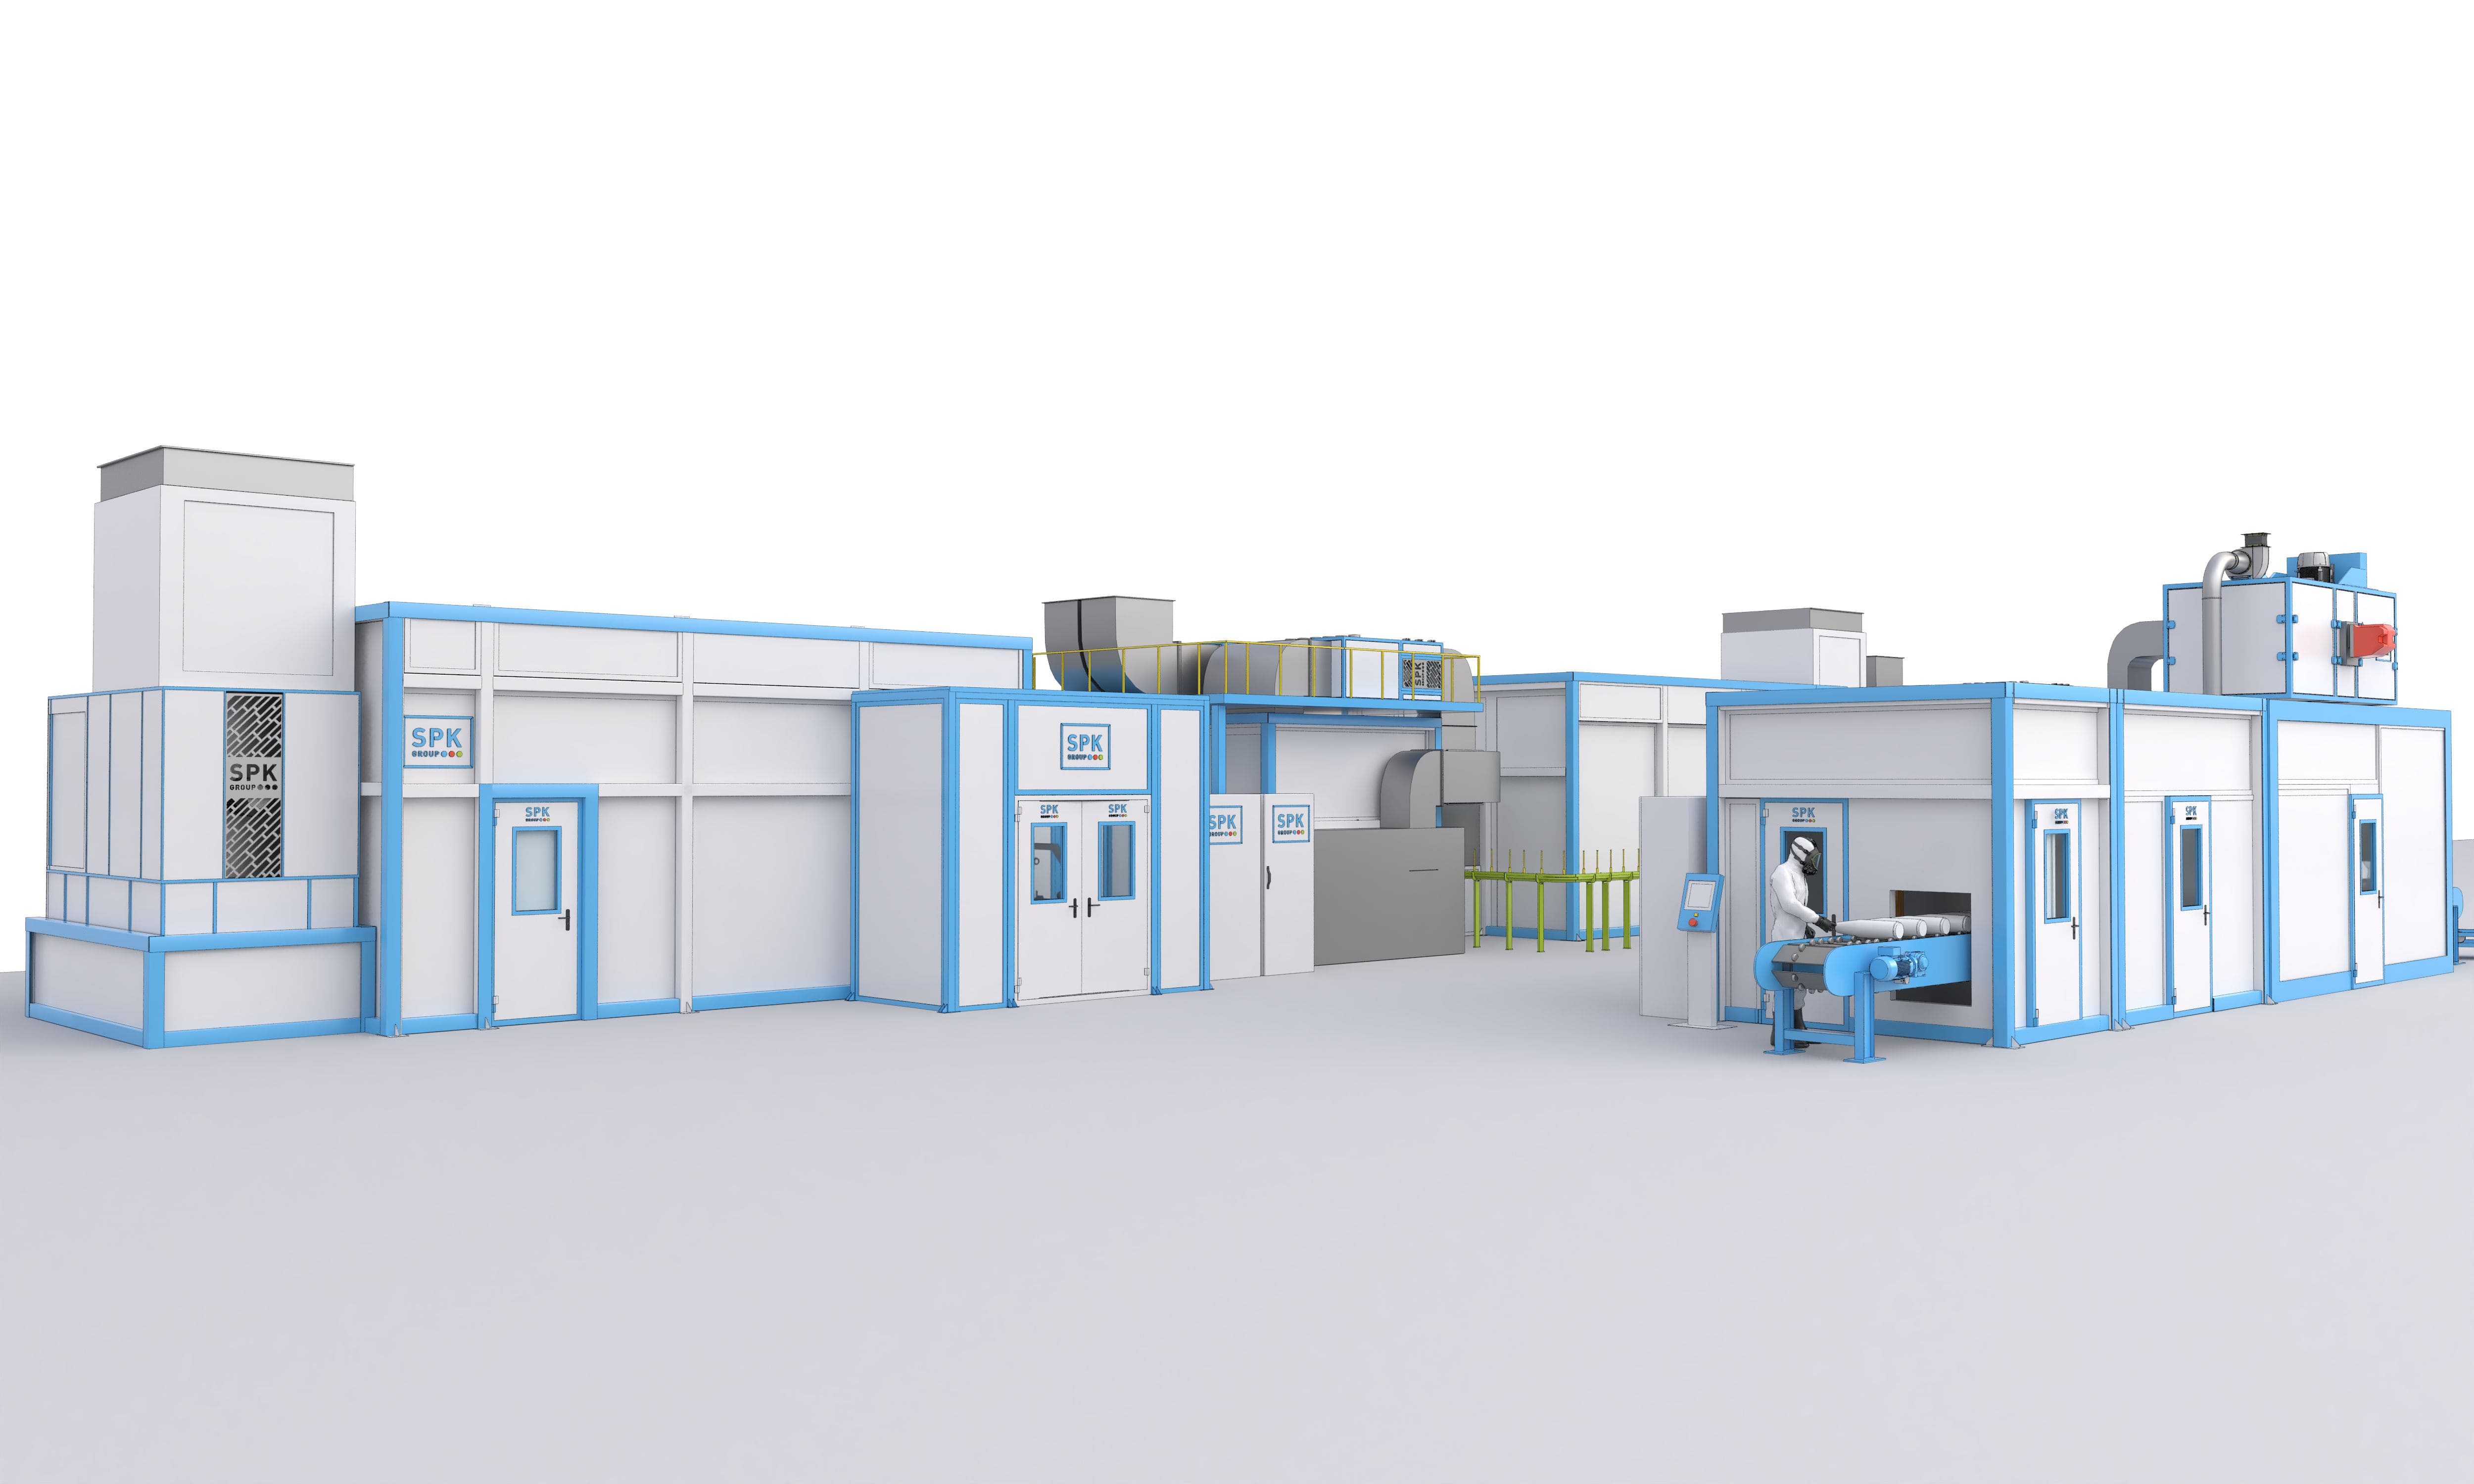
Тактовый или непрерывный режим
От скорости транспортной системы зависит выпуск всего цеха, поэтому режим выбирают при расчёте проекта.
- Тактовый. Конвейер останавливается на каждой операции: в одной камере идёт обезжиривание или фосфатирование, в другой дробеструйная очистка, дальше окраска и сушка. Для цилиндров применяют в основном его.
- Непрерывный. Подходит для потока однотипных деталей вроде баллонов, бочек и двигателей. Робот следит за конвейером и синхронизирует траекторию с движением изделия.
Откуда берётся рост производительности
На ручном участке всё делается по очереди, и каждая операция ждёт человека. В автоматической линии процессы идут параллельно: одна деталь проходит подготовку, вторую красит робот, третья сохнет. Выпуск растёт ещё по нескольким причинам:
- Накопительные посты. Эстакады с поштучной выдачей подают следующую деталь, как только ушла предыдущая, и робот не ждёт крановщика.
- Автоматическое краскоприготовление. Модули дозирования 1К, 2К и 3К материалов под давлением до 400 бар сами готовят и подают смесь на посты. Промывка и смена цвета занимают секунды, ручное замешивание не останавливает линию.
- Сушка. В камере с продуманной вентиляцией покрытие высыхает в 2–3 раза быстрее, чем на воздухе в цехе.
Что получает предприятие
- Краска. Точное дозирование и отсутствие перекрытий дают экономию ЛКМ от 30 до 50%. На больших тиражах ячейка окупается за 1,5–2 года.
- Стабильность. К концу смены робот не устаёт, и первая деталь в партии совпадает по толщине слоя с последней.
- Энергия. В камере без людей не нужен воздухообмен по нормам для дыхания и яркий свет. Пластинчатые рекуператоры возвращают до 50% тепла отработанного воздуха.
- Кадры и безопасность. Опытных маляров мало, а один оператор у пульта заменяет бригаду из 4–6 человек и не дышит парами растворителей.
- Прослеживаемость. Система фиксирует расход краски на деталь, температуру и влажность в камере, скорость конвейера и режим сушки. Заказчик получает паспорт качества покрытия.

Когда пора переходить на автоматику
Ориентир такой: если в год нужно красить более 20–30 тысяч цилиндрических деталей или заказчик требует жёсткого соблюдения отраслевых стандартов (нефтегаз, ВПК, машиностроение, энергетика, железная дорога), ручной труд становится самой дорогой частью себестоимости.
SPK GROUP с 1999 года проектирует и выпускает окрасочные производства под ключ: от камер подготовки и дробеструйной очистки до роботизированных ячеек и систем краскоприготовления. Конфигурацию под вашу номенклатуру можно подобрать в каталоге оборудования или оставить заявку на расчёт.
 Скачать каталоги
- оказание полного комплекса услуг по проектированию, производству, монтажу и сервисному обслуживанию:
- оборудования для механической очистки поверхности (дробеметы, камеры ручной и роботизированной дробеструйной обработки);
- оборудования для химической обработки поверхности (автоматические моечные камеры и погружные линии, туннели струйного облива, камеры ручного химического фосфатирования);
камер для окраски жидкой краской ручного и автоматического режима, камеры и линии порошковой окраски;
- зон открытой окраски – оборудования, обеспечивающего самый быстрый способ нанесения ЛКМ;
- зон дефектовки и проверки качества покрытий (дождевальные, пылевые, климатические камеры);
- нестандартного промышленного оборудования;
- работа по принципу индивидуального подхода к каждому конкретному клиенту;
- проекты под ключ;
- постоянное совершенствование работы, использование инновационных и самых передовых мировых технологий.