Зачем промышленности автоматическая линия окраски
Качество лакокрасочного покрытия определяет срок службы изделия, его коррозионную стойкость и внешний вид. На крупных производствах ручная окраска упирается в три проблемы: нестабильность толщины слоя от смены к смене, высокая доля брака при многослойных схемах и сложность соблюдения требований промышленной и пожарной безопасности при работе с растворителями.
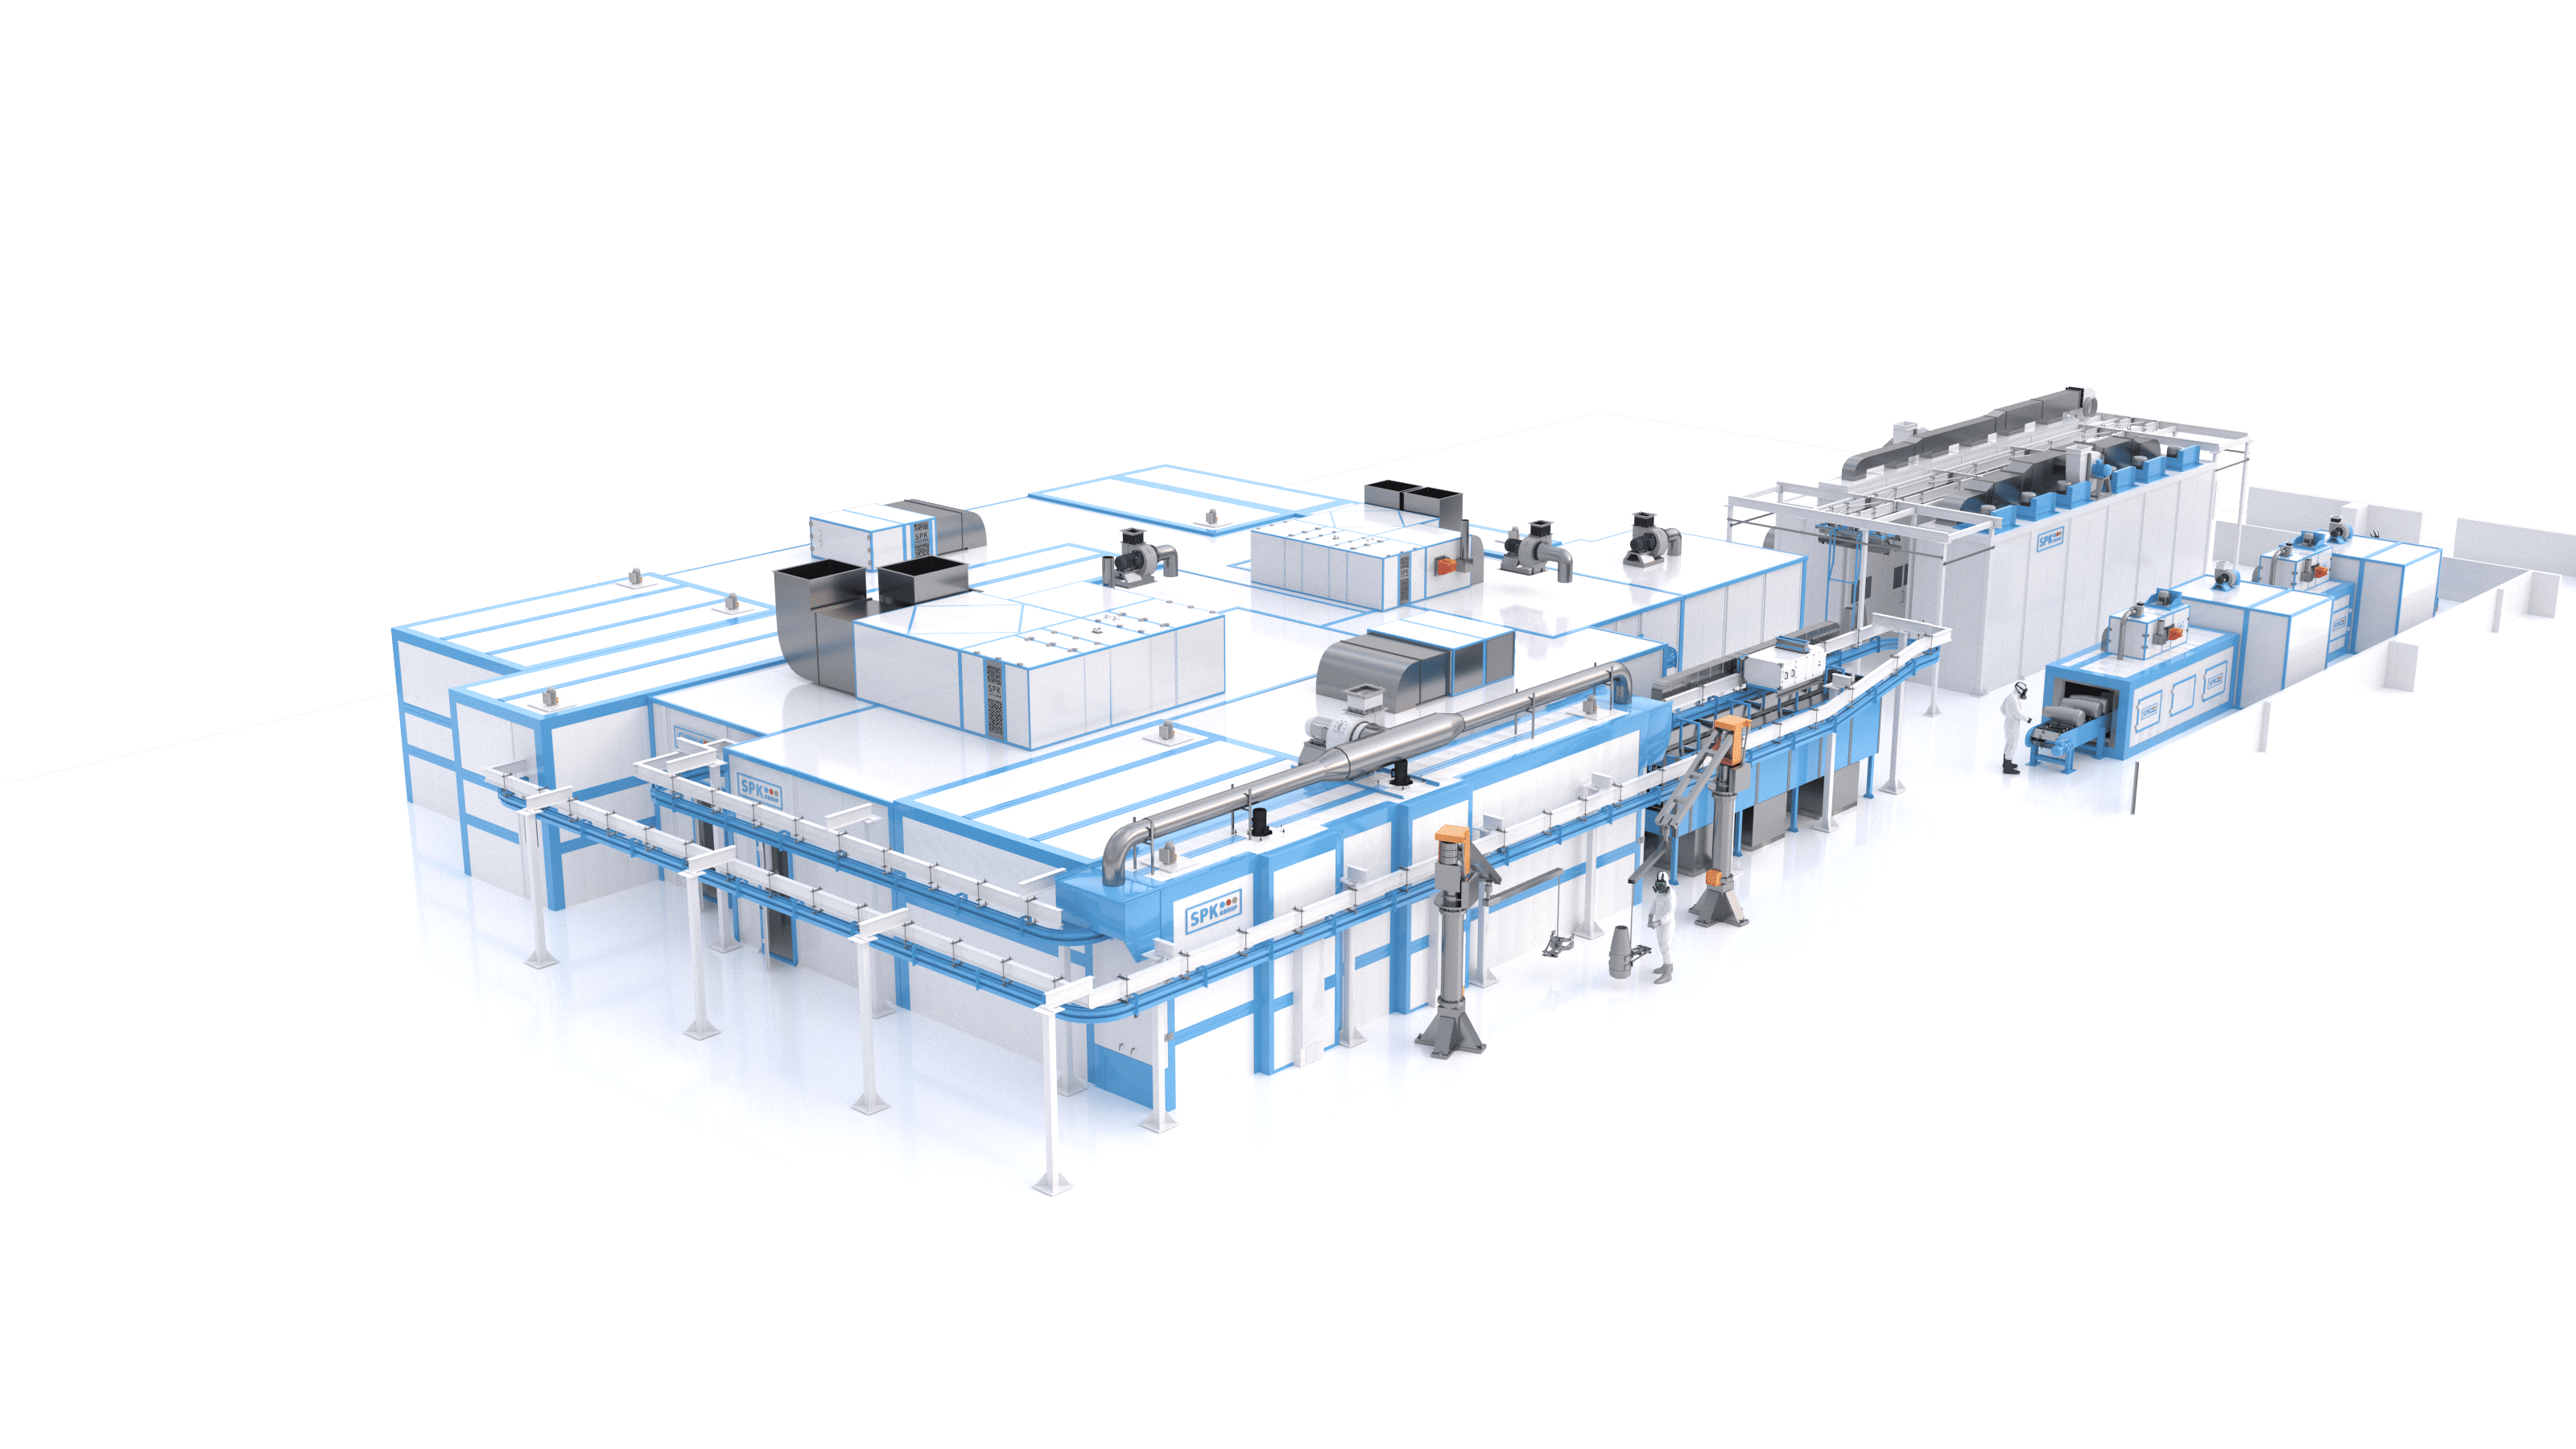
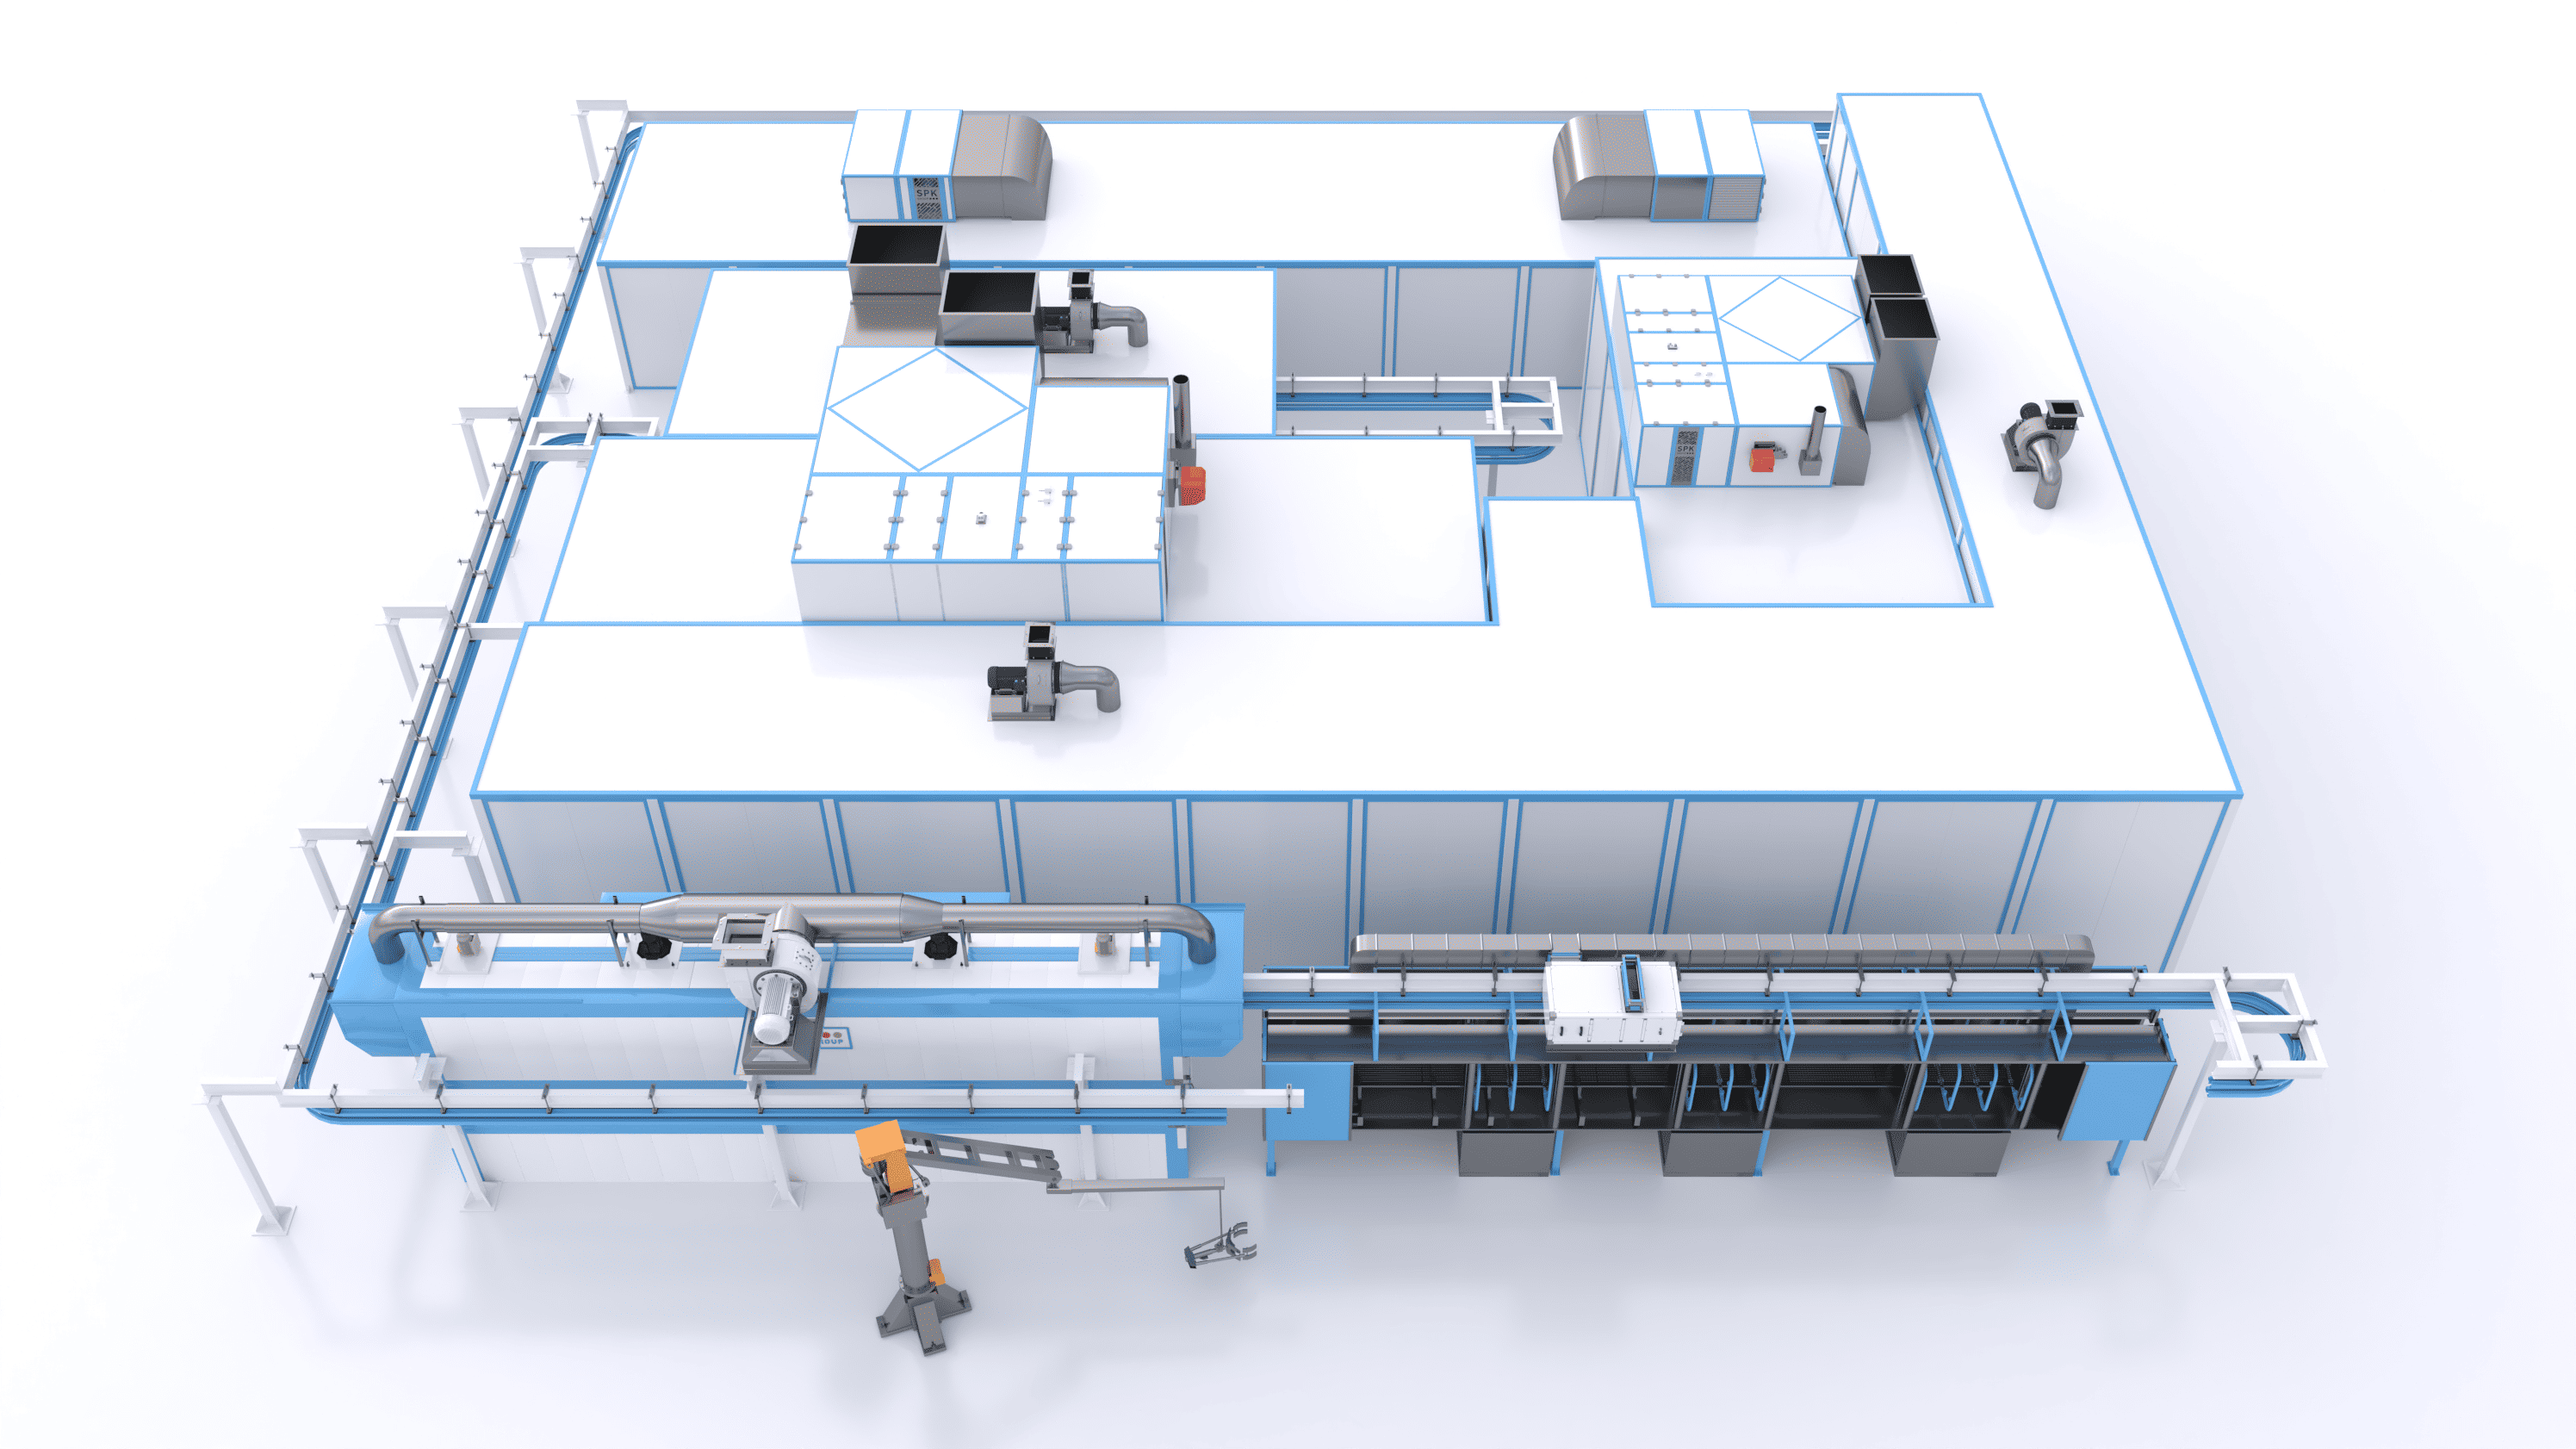
Автоматизированный окрасочный комплекс решает эти задачи системно. Подготовка поверхности, нанесение каждого слоя, межслойная и финальная сушка выполняются по заданной технологии, а параметры процесса контролирует автоматика. Данный проект комплекса разработан для окраски специальных изделий цилиндрической формы.
Из чего состоит окрасочный комплекс
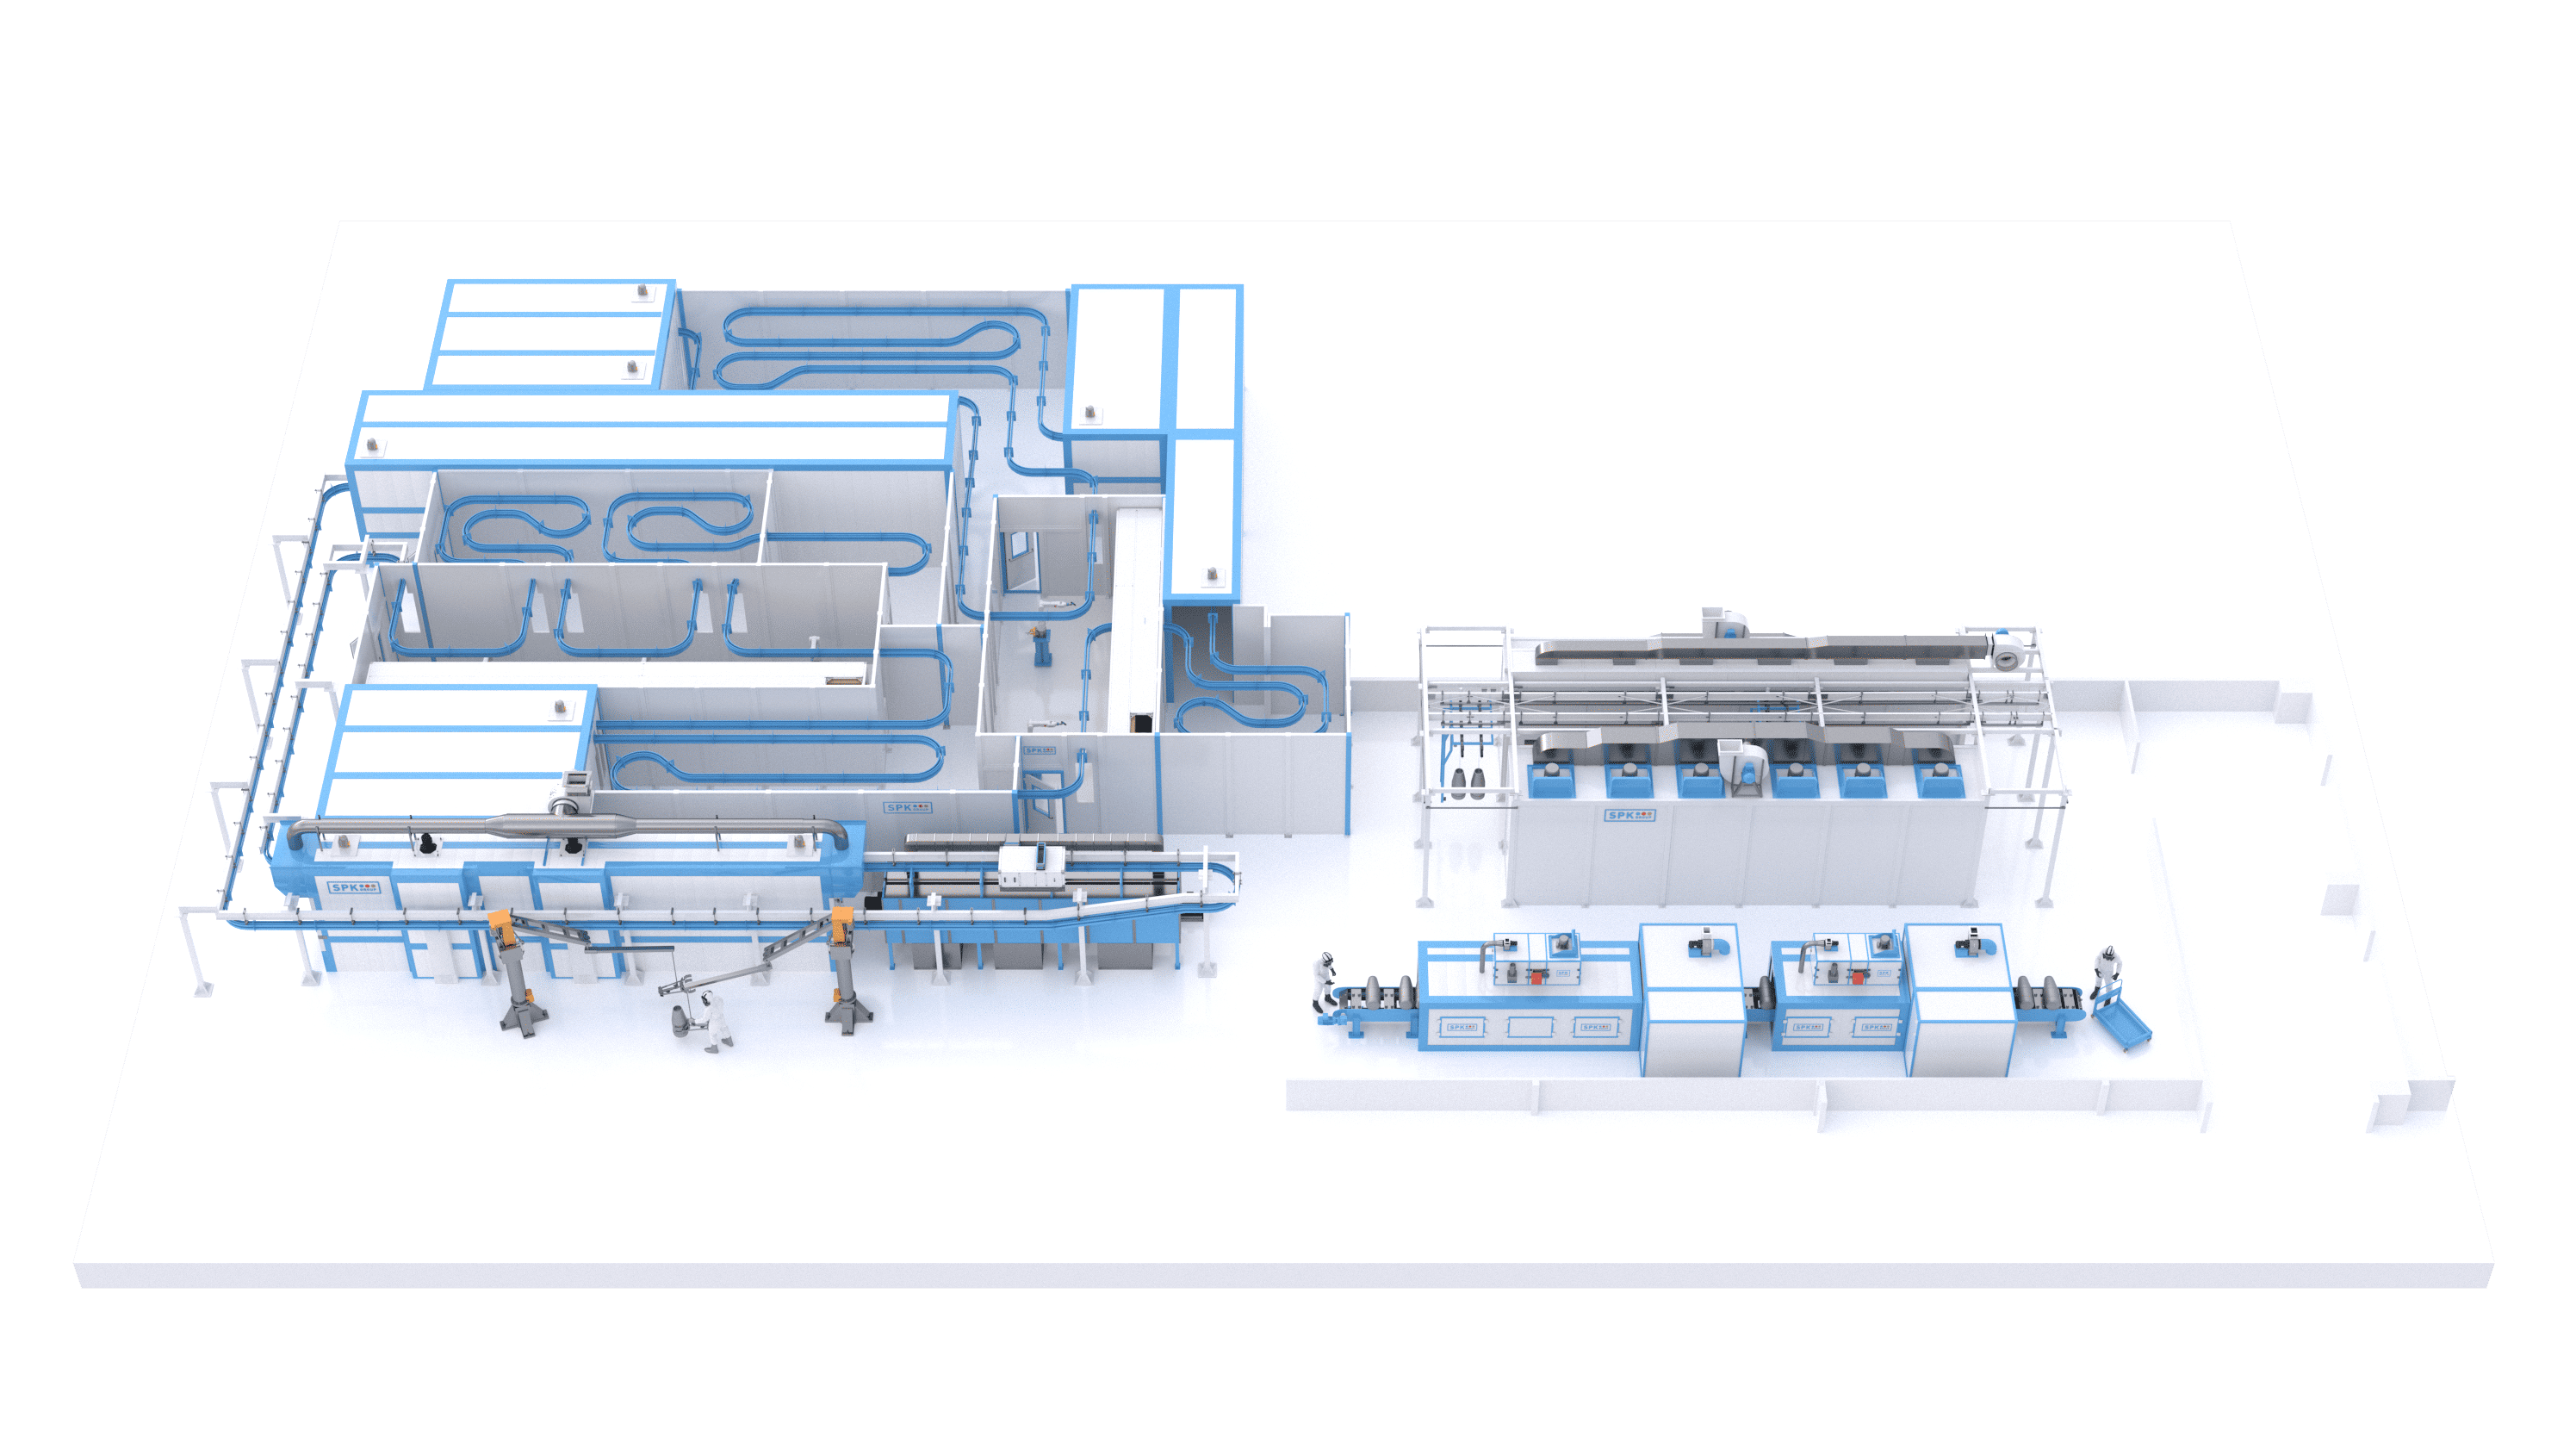
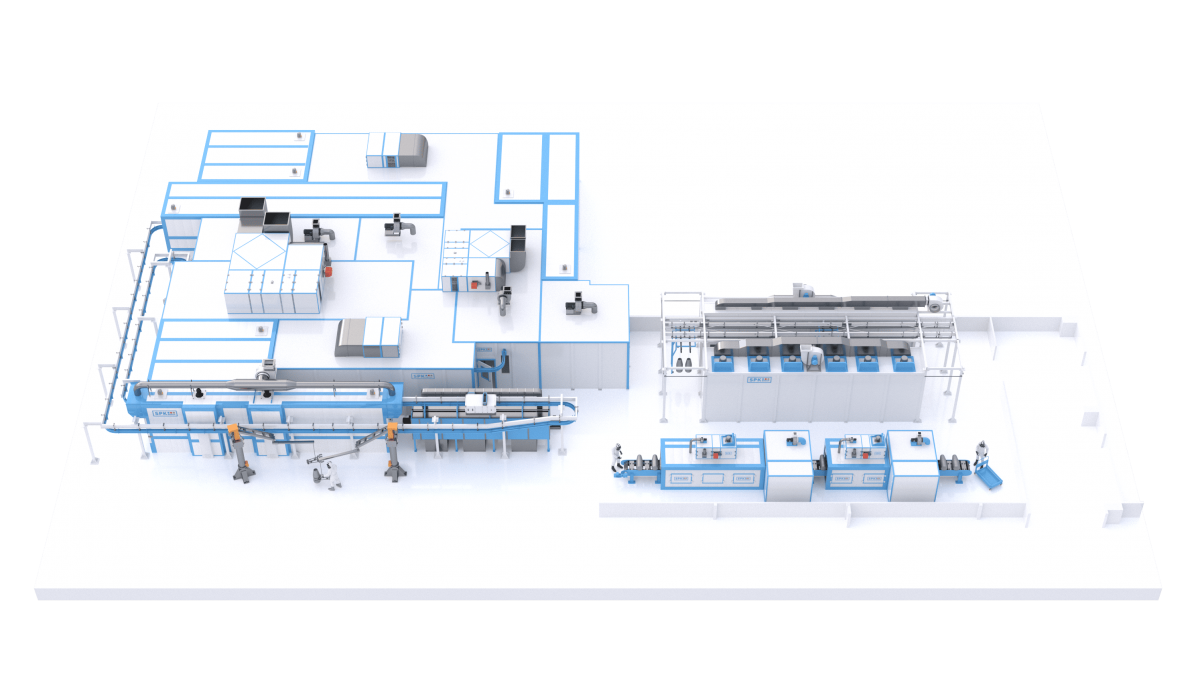
Комплекс строится как набор взаимосвязанных линий, каждая из которых закрывает свою задачу:
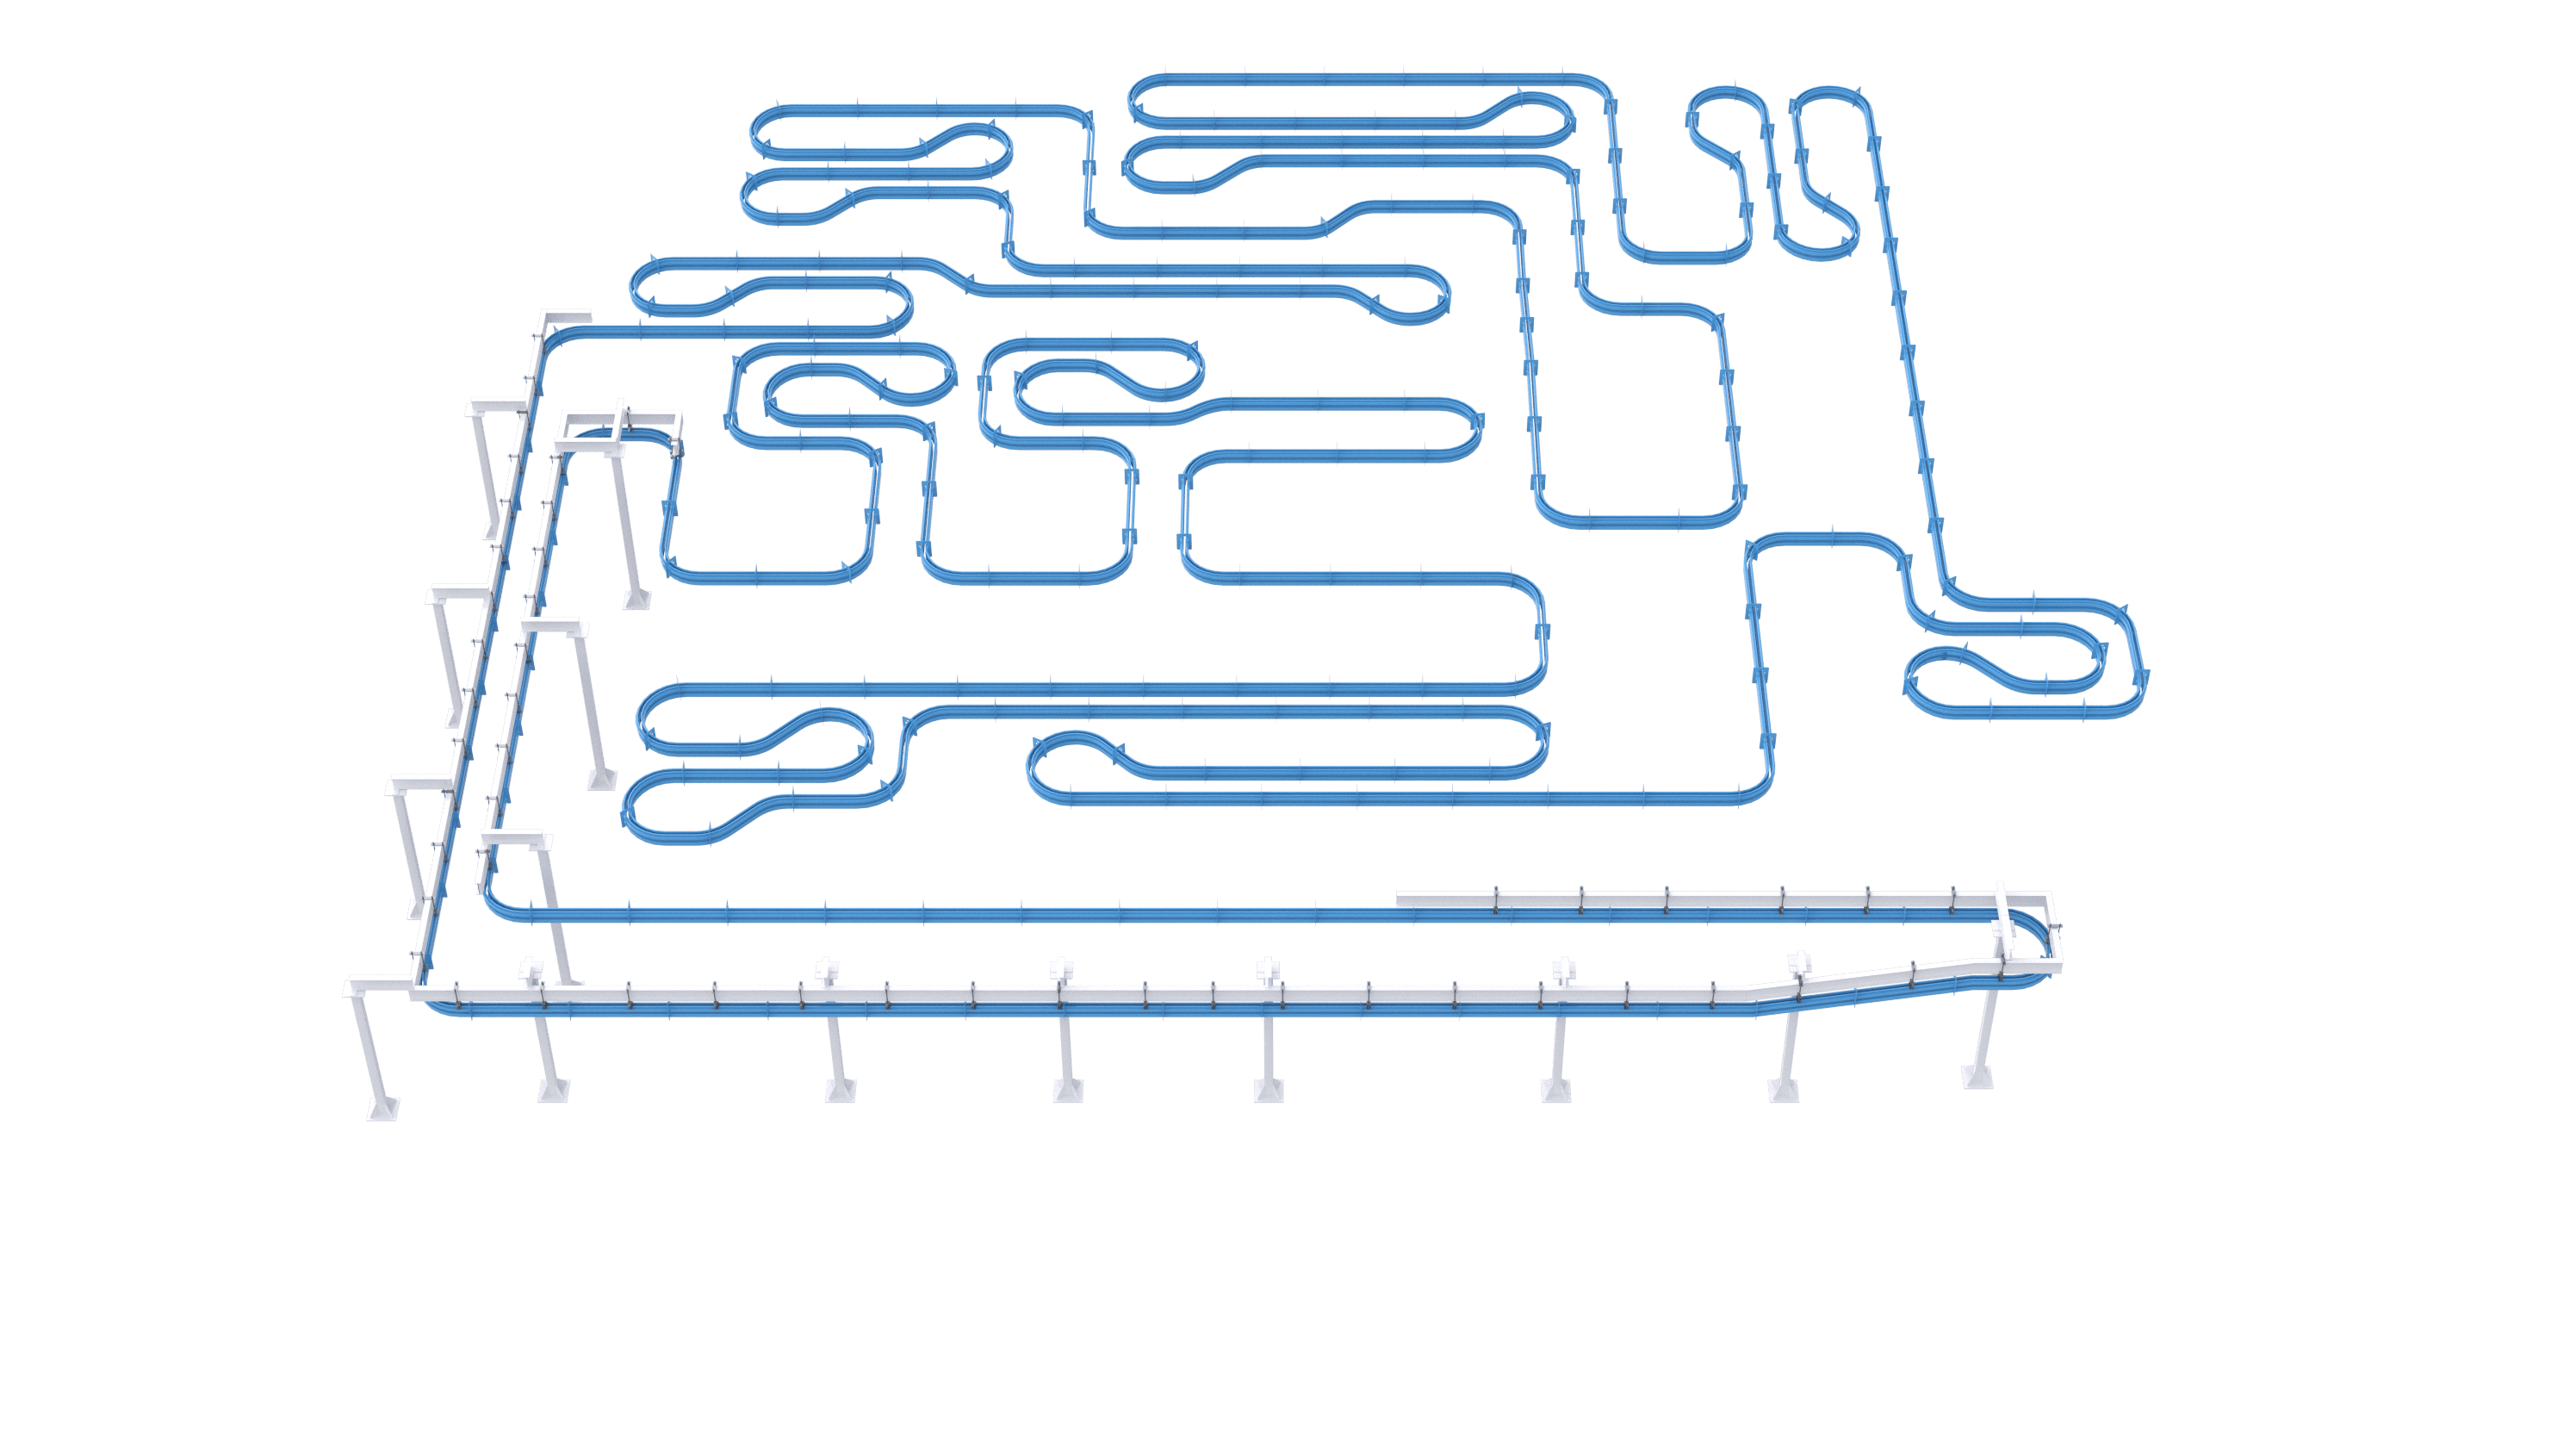
- Линия подготовки и окраски наружной поверхности — подвесной конвейер непрерывного движения, агрегат химической подготовки поверхности (АХПП), камеры роботизированной окраски, камеры естественной и высокотемпературной сушки.
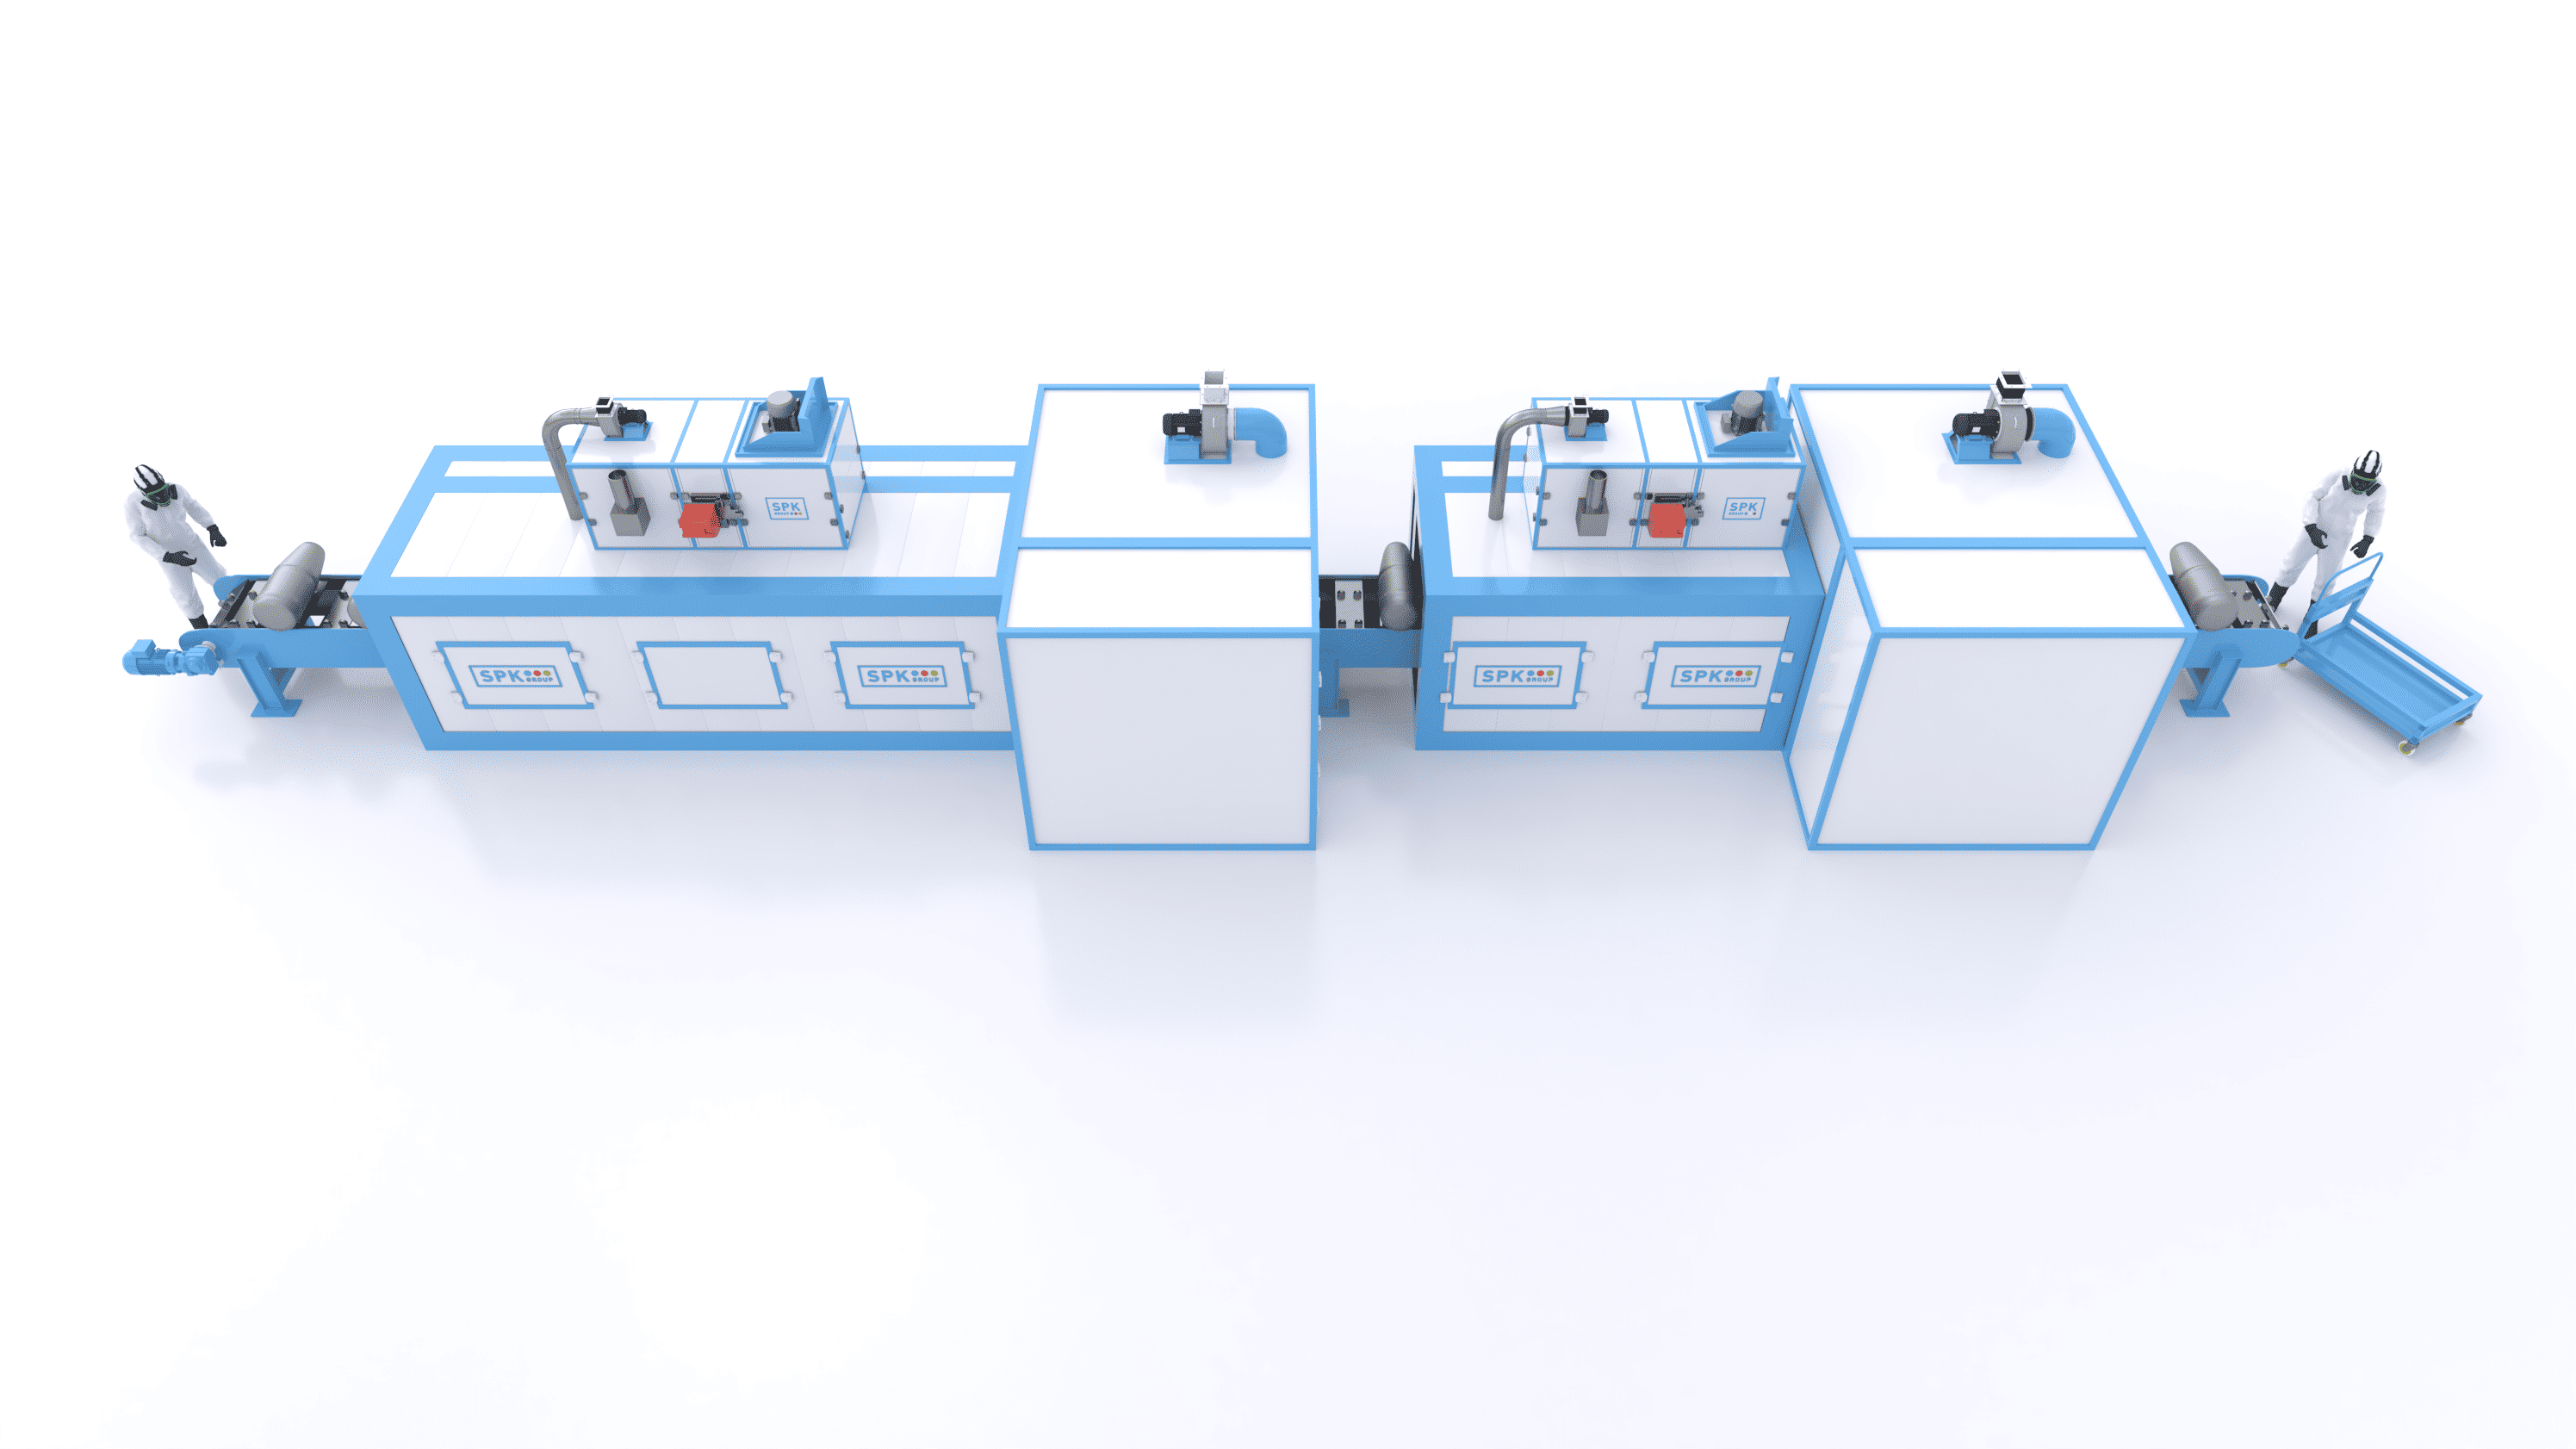
- Линия окраски внутренних поверхностей — тактовый пластинчатый конвейер, камеры обезжиривания, окраски и сушки, краскоприготовительное отделение.
- Линия подготовки и окраски мелких изделий — продольно-поперечный подвесной конвейер ручного перемещения, блоки из пяти окрасочных и пяти сушильных камер.
- Общие системы — комплекс водоподготовки, системы вентиляции, автоматического пожаротушения и управления.
Такое разделение позволяет вести крупные и мелкие изделия, наружные и внутренние поверхности параллельно, не создавая «узких мест» на производстве.
Подготовка поверхности: агрегат химической подготовки (АХПП)
Адгезия покрытия напрямую зависит от подготовки поверхности. В рассматриваемой технологической схеме подготовка выполняется в АХПП струйным методом и состоит из трёх последовательных зон:
|
Этап |
Температура |
Время |
|---|---|---|
|
Аморфное фосфатирование и обезжиривание |
55–60 °C |
2 мин |
|
Промывка |
комнатная |
1 мин |
|
Промывка деминерализованной водой |
комнатная |
1 мин |
После обработки изделия обдуваются воздухом от воздуходувки для удаления излишков влаги, затем проходят сушку (до 130 °C, около 20 минут) и остывание перед нанесением первого слоя.
Конструктивные особенности агрегата:
- сварная конструкция из нержавеющей стали AISI 304: тоннель 1,5 мм, ванны 2,5 мм;
- утепление тоннеля и ванны минеральной ватой, нагрев раствора ТЭНами с датчиками температуры и уровня;
- механические фильтры (ячейка 2×2 мм) на каждой ванне и мешочный фильтр в ванне обезжиривания;
- каскадное пополнение ванн: вода переходит из ванны деминерализованной промывки в ванну промывки, затем в ванну обезжиривания, что экономит воду и химию;
- маслоотделитель, который отделяет масло от моющего раствора, продлевает срок его работы и сокращает частоту обслуживания.
Деминерализованная вода: основа качественной финишной промывки
Остатки солей на поверхности после промывки — частая причина дефектов покрытия. Поэтому финишная промывка выполняется деминерализованной водой, которую получают на собственном комплексе водоподготовки на основе обратного осмоса.
В состав комплекса входят: насос подачи, сорбционные фильтры (основной и резервный) с автоматической промывкой, резервуары подготовленной и деминерализованной воды, блок обратного осмоса с мембраной и УФ-обеззараживатель. Нормируются концентрации аммиака, нитратов, сульфатов, хлоридов, железа, меди, свинца, цинка и других примесей, а также рН воды (5,4–6,6) и электропроводность.
Роботизированная окраска наружной поверхности
Наружная поверхность изделий окрашивается по многослойной схеме. Для примера — пять слоёв:
- грунтовка ВЛ-02;
- грунтовка АК-070;
- эмаль ХВ-124;
- эмаль ХВ-124 или ЭП-140;
- эмаль ХВ-124 или ЭП-140.
Между слоями предусмотрена естественная сушка (20 °C, 25 минут), а после нанесения эмалей — высокотемпературная: для ХВ-124 при 75–85 °C около 25 минут, для ЭП-140 при 90 °C до 120 минут. Перед каждым следующим этапом изделия остывают.
Слои наносятся в двух камерах роботизированной окраски: в первой наносятся слои 1–3 (три робота), во второй — слои 4 и 5 (два робота). Для каждого робота установлен автоматический краскопульт.
Почему роботы, а не ручная окраска:
- повторяемость — траектория и расход материала не зависят от оператора и смены;
- стабильная толщина слоя — меньше перерасход ЛКМ и меньше брака;
- безопасность персонала — человек не находится во взрывоопасной зоне с парами растворителей;
- гибкость — траектории под разные изделия перепрограммируются без переделки оборудования;
- сокращение фонда оплаты труда.
В проекте применяются взрывозащищённые окрасочные роботы: шесть управляемых осей, точность позиционирования 0,05 мм, нагрузка на кисть до 20 кг, досягаемость до 1668 мм. Контроллер имеет степень защиты IP54 и сенсорный пульт обучения.
ЛКМ к роботам подаются из краскоприготовительного отделения по отдельным системам: для грунтов, для эмали и для растворителя. Каждая система включает пневматический насос, бак с мешалкой и датчиком уровня, фильтр и регулятор давления. Применяется оборудование Graco, Binks, Iwata.
Окраска внутренних полостей: когда нужна особая технология
Внутренние поверхности — самая сложная часть окраски: нужно равномерно покрыть полость, в которую не попадает обычный факел распыла. В этой линии задача решается так:
- изделия устанавливаются на тактовый пластинчатый конвейер с роликоопорами, которые вращают изделие, не повреждая наружное покрытие и не нарушая геометрию;
- манипулятор вводит в полость автоматическую головку IWATA с удлинённым соплом, распыляющим на 180°;
- головка доходит почти до дна, затем начинается подача материала, и при движении к выходу вся внутренняя поверхность обрабатывается равномерно;
- обезжиривание растворителем и окраска лаком БТ-5100 выполняются по тому же принципу, а сушка идёт горячим воздухом, который подаётся непосредственно во внутреннюю полость;
- промывка системы после смены выполняется в полуавтоматическом режиме.
Загрузку и выгрузку изделий выполняет оператор с помощью манипулятора-пантографа, что снижает физическую нагрузку; в дальнейшем возможна полная автоматизация с роботами-манипуляторами.
Линия окраски мелких изделий
Для небольших деталей экономически нецелесообразно занимать основной конвейер. Поэтому предусмотрена отдельная линия: продольно-поперечный подвесной конвейер с каретками, блок из пяти окрасочных камер с единой системой вентиляции и управления, блок из пяти сушильных камер с циркуляционными агрегатами и передвижные стеллажи для естественной сушки. Это даёт возможность вести несколько партий одновременно.
Конвейеры: основа непрерывного производства
На линии наружной окраски применяется подвесной монорельсовый конвейер непрерывного движения. Его характеристики в рассматриваемом проекте:
|
Параметр |
Значение |
|---|---|
|
Нагрузка на крюк |
30 кг |
|
Длина пути |
316 м |
|
Шаг крюков |
500 мм |
|
Расчётная скорость |
0,55 м/мин (регулируется) |
|
Приводные станции |
4 шт. |
|
Устройства вращения изделий |
в зоне обдува АХПП и в камерах окраски |
В конструкции предусмотрены автоматическая смазка цепи, защита на основе фрикционных муфт и датчиков проскальзывания, бессепараторные подшипники для высокой грузоподъёмности и температурные компенсаторы удлинения рельсов в зонах сушки.
Конструкция камер окраски и сушки
Камеры выполняются из силового стального каркаса на болтовых соединениях и сэндвич-панелей, соединённых замком «шип-паз». Панели изготовлены из оцинкованной стали с эпоксидным грунтом, стойким к температурам до 140 °C, с базальтовым звукотеплоизоляционным наполнителем.
Важные детали, которые влияют на эксплуатацию:
- сервисные двери 800×2000 мм с системой «Антипаника» и окнами из триплекса;
- освещённость 800–1000 лк по ГОСТ Р 55710-2013 за счёт взрывозащищённых светодиодных светильников сверху и сбоку;
- потолочный пленум с фильтрами тонкой очистки класса F5 и датчиками перепада давления, которые показывают, когда пора менять фильтры;
- камеры необитаемые, с съёмными панелями для осмотра и планового обслуживания.
Вентиляция и фильтрация: меньше простоев, ниже затраты
Вытяжка окрасочного опыла — ключевой элемент камеры. Здесь применяются вытяжные стены на краскоостанавливающих фильтрах высокой ёмкости PTS-Block:
- ёмкость фильтров 50–100 кг/м², что позволяет увеличить интервал между заменами до 15 раз;
- лабиринтная конструкция сглаживает перепад давления и предотвращает застойные зоны;
- локальная замена: меняются только отработавшие ячейки, а не вся стена;
- опциональная вторая ступень G3 повышает общую степень улавливания опыла до 95–98%.
Приточно-вытяжной агрегат выполняется в моноблочном исполнении и может размещаться с любой стороны кабины или на крыше. Что в нём важно:
- вентиляторы высокого давления с назад загнутыми лопатками: КПД выше на 20–30% по сравнению с вентиляторами типа «беличье колесо»;
- прямой привод и частотное регулирование: нет ремней, меньше потерь и обслуживания;
- взрывобезопасные электродвигатели IIBT4, рабочее колесо по ГОСТ Р 55026-2012;
- карманные фильтры G4 и F5 с механизмом быстрой замены;
- утеплённые отсечные клапаны с обогревом, которые не дают холодному воздуху поступать в камеру в простое.
Пластинчатый рекуператор тепла нагревает приточный воздух за счёт вытяжного без смешивания потоков (КПД около 50%). Для российского климата это важный элемент: без рекуператора в часть зимнего периода камера не выйдет на номинальный режим, а расходы на энергоносители будут существенно выше.
Сушка: температурные режимы и изоляция
В комплексе работают несколько типов сушильных камер:
|
Этап сушки |
Температура |
Время цикла |
|---|---|---|
|
Естественная сушка между слоями |
20 °C |
25 мин |
|
Сушка после АХПП |
до 130 °C |
10–20 мин |
|
Высокотемпературная сушка эмали ХВ-124 |
75–85 °C |
около 25 мин |
|
Промежуточная сушка после 4-го слоя |
90 °C |
60 мин |
|
Высокотемпературная сушка эмали ЭП-140 |
90 °C |
до 120 мин |
Нагрев электрический (ТЭНы), для сушки эмалей — во взрывозащищённом исполнении. Печи изолируются минеральной ватой (до 200 мм), на входе и выходе устанавливаются воздушные завесы, температура поддерживается по датчикам PT-100, а равномерность нагрева обеспечивается регулируемым фальшполом и циркуляционными вентиляторами.
Безопасность: взрывозащита и автоматическое пожаротушение
Работа с ЛКМ и растворителями — это всегда взрыво- и пожароопасный процесс, поэтому безопасность закладывается на этапе проектирования:
- Взрывозащищённое исполнение оборудования: светильники ExD, вентиляторы, электроприводы, роботы.
- Газоанализаторы НКПР, которые измеряют концентрацию горючих паров в камере и сигнализируют о выходе за допустимые пределы.
- Краскоприготовительное отделение с вытяжкой не менее 10-кратного воздухообмена, аварийной вентиляцией, поддонами с решётками для сбора пролитых материалов.
- Автоматическая установка порошкового пожаротушения на модулях типа «Буран» в соответствии с 123-ФЗ, СП 5.13130.2009 и СП 3.13130.2009; адресная система управления «Рубеж», пожарные извещатели пламени, ручные извещатели, светозвуковое оповещение.
- Кабельные линии из негорючих кабелей повышенной теплостойкости (FRLS) в металлических кабель-каналах во взрывоопасной зоне.
Автоматика и управление
Каждая линия управляется с сенсорной панели степени защиты IP65 на базе промышленного контроллера. Оператор видит параметры в реальном времени: тип и время цикла, оставшееся время, температуру, давление в камере, работу основных агрегатов. Система ведёт журнал ошибок, поддерживает заданное давление в рабочем пространстве, блокирует технологический процесс при отключении вентиляции и подаёт звуковую и световую сигнализацию. Интерфейс и документация на русском языке, есть выход в заводскую сеть Ethernet.
Что должен подготовить заказчик
Чтобы комплекс вышел на проектные параметры, заранее продумайте инфраструктуру. По нашему опыту, на практике чаще всего нужно учесть:
- подвод электроэнергии, воды и других ресурсов к точкам подключения по схеме расстановки оборудования;
- фундаменты и закладные детали по рекомендациям проектировщика;
- воздуховоды от приточно-вытяжных агрегатов с улицы и на улицу, отверстия в ограждающих конструкциях;
- сжатый воздух требуемого качества: остаточное содержание масла менее 1,0 мг/Нм³, точка росы менее +3 °C, размер частиц до 40 мкм, давление 6 бар;
- поддержание температуры не ниже +10 °C в зоне установки;
- грузоподъёмную технику для разгрузки и монтажа.
Как проходит проект «под ключ»
- Техническое задание и согласование — номенклатура изделий, габариты, производительность, схема покрытия, планировка цеха.
- Проектирование — компоновка линий, общая планировка и альтернативные планировочные решения под ваш цех.
- Изготовление — камеры, конвейеры, АХПП, системы вентиляции, шкафы автоматики.
- Поставка и монтаж — доставка до склада заказчика, монтаж и подключение.
- Пусконаладка и обучение — испытания в холостом и рабочем режимах, инструктаж персонала.
- Гарантийное обслуживание — для проектов такого масштаба гарантия на оборудование составляет 12 месяцев.
Для комплекса из нескольких линий проектирование, изготовление и поставка занимают до 180 рабочих дней, монтаж — до 90 рабочих дней, а пусконаладка и инструктаж персонала — от 5 до 10 рабочих дней при условии готовности коммуникаций.
Вопросы:
Какие изделия можно окрашивать на такой линии? Специальные изделия и изделия специального назначения: цилиндрические изделия, металлические корпуса специальных изделий, а также другие крупные и мелкие металлические изделия, в том числе с внутренними полостями. Параметры конвейера, камер и роботов подбираются под габариты и массу ваших деталей.
Чем автоматическая окраска лучше ручной? Стабильным качеством, равномерной толщиной слоя, меньшим расходом ЛКМ, безопасностью персонала и возможностью масштабировать производство.
Нужен ли рекуператор тепла? Мы рекомендуем его для каждого приточно-вытяжного агрегата. Он снижает затраты на нагрев воздуха и стабилизирует режим работы камеры в холодный период.
Можно ли расширить комплекс позже? Да. Линию можно дополнить роботами-манипуляторами для загрузки и выгрузки, дополнительными постами окраски, оборудованием для подачи материалов.
Как часто нужно менять фильтры? Зависит от расхода ЛКМ и объёма опыла. Датчики перепада давления показывают степень загрязнения, а модульные фильтры PTS-Block заменяются локально и без инструмента.