Степени очистки металлоконструкций по ГОСТ 9.402 и ISO 8501-1 (Sa 1, Sa 2, Sa 2.5, Sa 3): выбор технологии и оборудования
Стандарты подготовки поверхности: ГОСТ 9.402-2004 и ISO 8501-1
Нормативная база классифицирует чистоту металла по визуальным признакам и остаточному объему загрязнений на единицу площади.
Степени очистки по ISO 8501-1 (струйная абразивная обработка)
Стандарт ISO 8501-1 оценивает поверхность визуально с помощью эталонных фотопластин после воздействия абразивной струи:
- Sa 1 (легкая очистка). Удаляются рыхлая окалина, следы грубой ржавчины и посторонние включения. Покрытие допустимо наносить только при использовании неприхотливых грунтовок временной консервации.
- Sa 2 (тщательная струйная очистка). Сбивается почти вся окалина и ржавчина. Допускается сохранение прочно сцепленных включений на площади до 20% от общего поля осмотра. Металл приобретает сероватый оттенок.
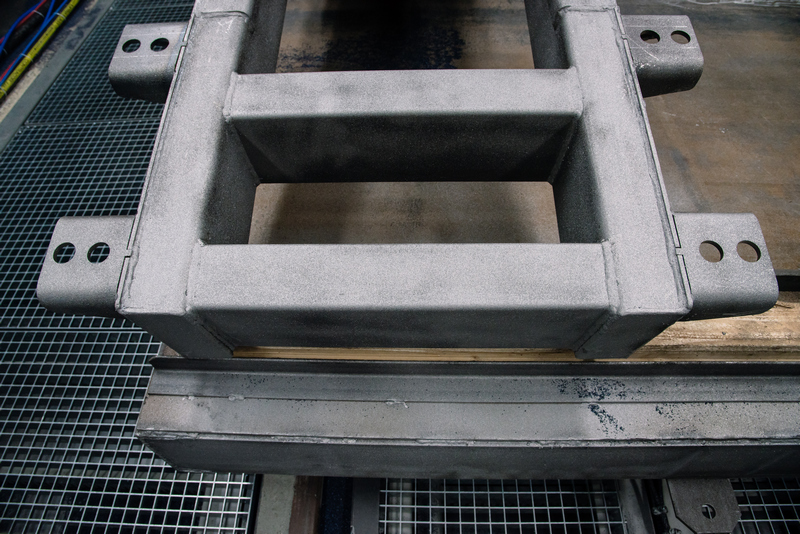
- Sa 2.5 (очень тщательная очистка). Прокатная окалина, ржавчина и инородные частицы удаляются настолько, что остаются лишь незначительные следы в виде полос или точек. Минимум 95% площади визуально очищено до чистого стального основания. Степень очистки Sa 2.5 является обязательным отраслевым стандартом в мостостроении, нефтегазовом машиностроении, судостроении и тяжелом транспорте.
- Sa 3 (очистка до визуально чистой стали). Полное отсутствие любых оксидных пленок, окалины, ржавчины и загрязнений. Металл имеет ровный металлический блеск. Требуется в условиях экстремальных агрессивных сред (оффшорные зоны, емкости под химикаты), но труднодостижима экономически на рядовом производстве.
Степени очистки по ГОСТ 9.402-2004
Отечественный стандарт определяет четыре степени механической чистоты (от 1 до 4), где 1 — максимальный уровень:
1 степень: окалина и ржавчина отсутствуют при осмотре с 6-кратным увеличением (аналог Sa 3).2 степень: при осмотре невооруженным глазом не обнаруживаются следы окалины, ржавчины, пригаров и остатков формовочной смеси (полный эквивалент степени очистки Sa 2.5).
3 степень: не более 5% поверхности покрыто прочно сцепленной окалиной или единичными пятнами коррозии (соответствует Sa 2).
4 степень: удалена только отслаивающаяся ржавчина (соответствует Sa 1).
Таблица соответствия стандартов
|
Показатель / Характеристика |
ISO 8501-1 |
ГОСТ 9.402-2004 |
Допустимый остаток окалины / пятен |
Сфера применения |
|
Легкая зачистка |
Sa 1 |
4 степень |
До 30–40% |
Временная цеховая консервация |
|
Коммерческая очистка |
Sa 2 |
3 степень |
До 20% |
Сельхозтехника, закрытые помещения |
|
Промышленный стандарт |
Sa 2.5 |
2 степень |
Менее 5% (визуально чисто) |
Мостостроение, вагоны, спецтехника, АКЗ |
|
Сверхчистая сталь |
Sa 3 |
1 степень |
0% (зеркальный металл) |
Нефтехимия, атомная и шельфовая отрасль |
Дробеструйная обработка металла: технологические требования
Чтобы подготовка поверхности по ГОСТ 9.402 достигла показателей Sa 2.5 / 2 степень, необходимо соблюдать комплекс жестких технологических факторов.
1. Формирование профиля шероховатости (Anchor Pattern)
Для надежного сцепления ЛКП критична шероховатость (высота микронеровностей Rz):
- Для тонкослойных эпоксидных или полиуретановых систем (80–120 мкм) требуется профиль Rz=40–60 мкм.
- Для тяжелых антикоррозионных систем (более 200–300 мкм) профиль должен составлять Rz=70–100 мкм.
Недостаточная шероховатость вызывает отслоение пленки, а избыточная (Rz>100 мкм при тонком слое ЛКМ) оголяет пики микропрофиля, приводя к точечной коррозии (Rust Rash).
2. Климатические условия в рабочей зоне
- Точка росы: температура обрабатываемого металла должна превышать точку росы минимум на 3°C на протяжении всей обработки и обеспыливания.
- Влажность: относительная влажность воздуха в камере не должна превышать 80% (в идеале — до 70%), иначе вторичная коррозия («желтуха») проявится в течение 2–4 часов.
- Сжатый воздух: подаваемый в напорные аппараты воздух обязан соответствовать ГОСТ 17433-80 (класс чистоты не ниже 2) — быть полностью очищенным от капельной влаги и компрессорного масла.
Выбор абразива: дробь стальная, колотая или смесь?
Тип рабочего тела напрямую определяет производительность и форму профиля микронеровностей:
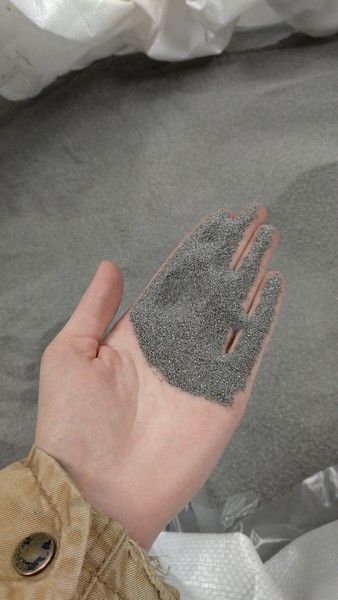
Дробь стальная колотая (GH / GL, фракция 0.5–1.2 мм).- Формирует острый угловатый профиль поверхности («кратеры» с острыми кромками), который обеспечивает наилучшую механическую анкеровку для тяжелых эпоксидных и цинкнаполненных грунтов. Незаменима при очистке от тяжелой прокатной окалины.
- Формирует округлый профиль с эффектом наклепа (упрочнения поверхностного слоя). Подходит для удаления пластовой ржавчины и очистки литья, но дает меньшую адгезию для толстослойных полимерных составов, чем колотая.
- На промышленных линиях оптимальным считается соотношение: 70% колотой дроби (GL/GH) и 30% литой дроби (S). Литая дробь продлевает ресурс лопаток турбин или сопел, а колотая формирует заданную адгезионную шероховатость.
Выбор промышленного оборудования для достижения Sa 2.5
Реализация требований стандартов на серийных производствах невозможна с использованием ручного открытого пескоструя. Для стабильного качества в цикле применяются два класса установок:
1. Дробеструйные камеры обитаемого типа (ручная обработка соплами)
Применяются для обработки сложных объемных металлоконструкций, рам грузовиков, вагонов и негабаритных узлов.
-
Напорные системы с соплами Вентури. Использование сопел диаметром 9.5–12.5 мм из карбида бора создает скорость вылета абразива более 200 м/с, обеспечивая производительность до 20–30 м²/час на один пост для класса Sa 2.5.
-
Системы автоматического сбора и рекуперации. Напольные скребковые полы в сочетании с ковшовыми элеваторами и каскадными сепараторами непрерывно отделяют рабочую дробь от пыли и разрушенных микрочастиц, поддерживая гранулометрический состав смеси.
-
Фильтровентиляционные установки (ФВУ). Промышленная аспирация с картриджными фильтрами класса DIN EN 60335-2-69 гарантирует видимость для оператора и остаточную концентрацию пыли в воздухе рабочей зоны менее 5–10 мг/м³.
2. Дробеметные установки проходного типа (автоматические турбины)
Используются для листового проката, балок, швеллеров и сварных двутавров перед раскроем или сборочной сваркой.
-
Металл транспортируется роликовым конвейером через камеру, где высокооборотные турбины (до 3000 об/мин) направленно выбрасывают до 150–250 кг дроби в минуту каждая.
-
Скорость подачи заготовок регулируется для точного попадания в класс Sa 2.5 при минимальном расходе электроэнергии.
-
Исключается человеческий фактор: степень очистки и глубина профиля остаются идентичными по всей длине изделия.
Контроль качества очистки на производстве
Для подтверждения соответствия степени очистки Sa 2.5 (2 степень по ГОСТ) отдел технического контроля (ОТК) выполняет серию инструментальных измерений:
-
Визуальный контроль: сравнение с компаратором шероховатости (ISO 8503-1) или фотоэталонами ISO 8501-1.
-
Измерение профиля шероховатости: использование стрелочных индикаторов профиля (типа Elcometer 224) или слепочной полимерной ленты (Testex Replica Tape).
-
Контроль запыленности: тест на клейкую ленту по стандарту ISO 8502-3. Степень запыленности для нанесения ответственных покрытий не должна превышать класс 2.
-
Контроль обезжиривания: тест на капельное растекание дистиллированной воды или люминесцентный контроль согласно ГОСТ 9.402. Наличие нерастворимых масел перечеркивает механическую подготовку, требуя предварительной промывки щелочными составами до захода в дробеструйную камеру.
Грамотный подбор дробеструйного оборудования и постоянный контроль фракции абразива позволяют стабильно удерживать качество обработки на уровне Sa 2.5 / 2 степени, обеспечивая адгезию ЛКП на расчетный срок службы металлоконструкций в 15–25 лет.
 Скачать каталоги
- оказание полного комплекса услуг по проектированию, производству, монтажу и сервисному обслуживанию:
- оборудования для механической очистки поверхности (дробеметы, камеры ручной и роботизированной дробеструйной обработки);
- оборудования для химической обработки поверхности (автоматические моечные камеры и погружные линии, туннели струйного облива, камеры ручного химического фосфатирования);
камер для окраски жидкой краской ручного и автоматического режима, камеры и линии порошковой окраски;
- зон открытой окраски – оборудования, обеспечивающего самый быстрый способ нанесения ЛКМ;
- зон дефектовки и проверки качества покрытий (дождевальные, пылевые, климатические камеры);
- нестандартного промышленного оборудования;
- работа по принципу индивидуального подхода к каждому конкретному клиенту;
- проекты под ключ;
- постоянное совершенствование работы, использование инновационных и самых передовых мировых технологий.