Линии антикоррозионной защиты для мостовых металлоконструкций и труб: как обеспечить срок службы ЛКП 15+ лет
Мостовые пролеты и трубная продукция эксплуатируются в жестких условиях: постоянные перепады температур, вибрации, дорожные реагенты и агрессивная промышленная среда. В таких реалиях перекрашивать конструкции каждые три года — непозволительная роскошь. Чтобы защитная система отработала нормативные 15–25 лет без сквозных очагов коррозии и отслоений, ручного труда маляров на открытой площадке недостаточно. Решение задачи лежит в плоскости автоматизации и строгого соблюдения отраслевых стандартов.
Подготовка поверхности: фундамент долговечности
До 80% преждевременных разрушений защитного слоя происходят из-за ошибок на этапе очистки. Для достижения срока службы свыше 15 лет регламенты (включая СТО ГК «Автодор» и ГОСТ 9.402) предписывают степень очистки не ниже Sa 2.5 по ISO 8501-1.
На промышленных линиях этот этап полностью закрывают автоматические дробеструйные установки проходного типа:
- Стабильный микрорельеф. Дробеметные турбины формируют шероховатость профиля Rz в диапазоне 50–85 мкм, что создает максимальную адгезию для эпоксидных и полиуретановых грунтовок.
- Обеспыливание и контроль солей. Автоматическая продувка и системы регенерации абразива исключают попадание масляных пленок и пыли в зону нанесения ЛКП.
Окраска мостовых балок и труб: заводской цикл вместо цеховой рутины
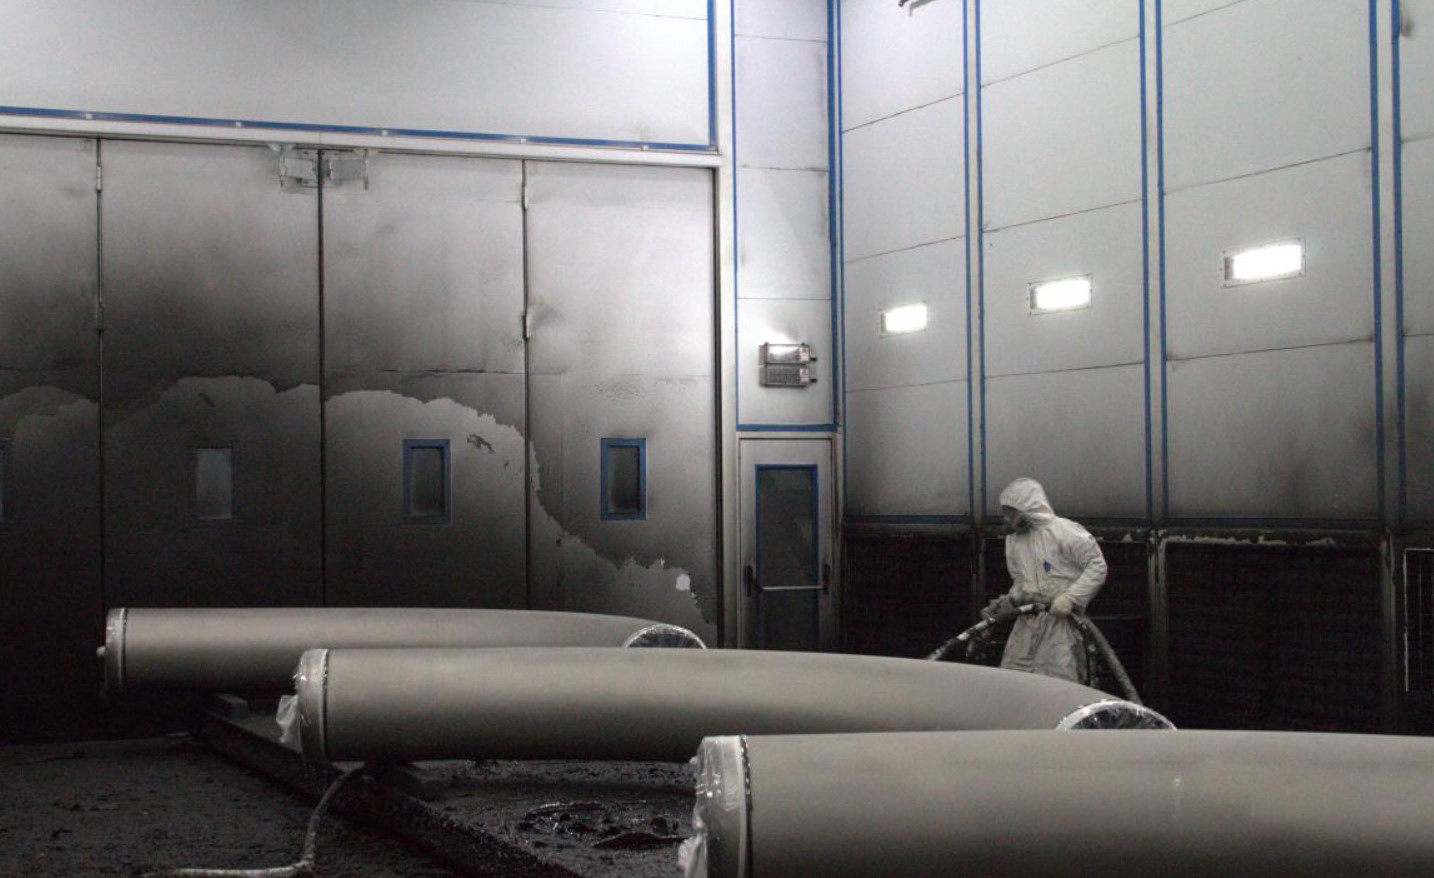
Крупногабаритные балки, фермы и трубы требуют специализированного окрасочно-сушильного оборудования. Сквозняки, перепады влажности и пыль в неотапливаемых цехах моментально снижают ресурс покрытия.
Когда на предприятии внедряется комплексное АКЗ металлоконструкций оборудование, технологический процесс выстраивается в непрерывную цепочку:
- Климатический контроль. Окрасочно-сушильные камеры поддерживают технологическую температуру (+18…+23 °C) и влажность воздуха строго ниже 80%. Это гарантирует правильную полимеризацию двухкомпонентных составов.
- Равномерное нанесение. Технологическая окраска мостовых балок и трубных секций ведется установками безвоздушного распыления (в том числе с раздельной подачей компонентов 2К), что исключает подтеки, шагрень и непрокрасы на сварных швах и кромках.
- Форсированная сушка. Режим конвективной сушки при температуре до +60 °C ускоряет межслойную выдержку, сокращая производственный цикл с суток до нескольких часов без риска образования пор.
Контроль параметров: ключевые требования к толщине покрытия
Срок службы 15+ лет обеспечивают комплексные трехслойные системы (цинкнаполненный грунт + промежуточный эпоксидный слой с барьерным эффектом + полиуретановая финишная эмаль). Однако даже самый дорогой ЛКМ не сработает, если нарушена геометрия защитной пленки.
Базовые требования к толщине покрытия для тяжелых категорий коррозионной активности (C4–C5):
- Общая толщина сухой пленки (ТСП / DFT): обычно составляет от 240 до 320 мкм в зависимости от проектного регламента.
- Правило «80/20» (по ISO 12944): 80% контрольных замеров должны быть не меньше номинальной толщины, а оставшиеся 20% не должны опускаться ниже 80% от проектного значения.
- Контроль сплошности: обязательная проверка покрытия высоковольтным искровым дефектоскопом для выявления микропор на труднодоступных участках и фасках труб.
Экономический эффект автоматизированных линий АКЗ
Переход на автоматизированный комплекс антикоррозионной защиты дает заводу металлоконструкций три прямых преимущества:
- Снижение расхода ЛКМ на 15–25% за счет точной настройки факела распыления и минимизации перепыла.
- Предсказуемый результат военной приемки и мостовой инспекции. Автоматика ведет электронные паспорта режимов сушки и температурных параметров для каждой партии.
- Соответствие госстандартам. Предприятие получает допуск к поставкам продукции на ключевые инфраструктурные объекты — от скоростных магистралей до магистральных трубопроводов.
 Скачать каталоги
- оказание полного комплекса услуг по проектированию, производству, монтажу и сервисному обслуживанию:
- оборудования для механической очистки поверхности (дробеметы, камеры ручной и роботизированной дробеструйной обработки);
- оборудования для химической обработки поверхности (автоматические моечные камеры и погружные линии, туннели струйного облива, камеры ручного химического фосфатирования);
камер для окраски жидкой краской ручного и автоматического режима, камеры и линии порошковой окраски;
- зон открытой окраски – оборудования, обеспечивающего самый быстрый способ нанесения ЛКМ;
- зон дефектовки и проверки качества покрытий (дождевальные, пылевые, климатические камеры);
- нестандартного промышленного оборудования;
- работа по принципу индивидуального подхода к каждому конкретному клиенту;
- проекты под ключ;
- постоянное совершенствование работы, использование инновационных и самых передовых мировых технологий.