Дробеструйно-окрасочные участки для судостроения и морских сооружений
Антикоррозионная защита в секторе судостроения строительства морских сооружений и работает в условиях максимальных нагрузок: постоянный контакт с соленой водой, циклы замерзания, волновые удары и механический износ в переменных зонах ватерлинии. Металлоконструкции морских буровых платформ, судов ледового класса и вспомогательного флота требуют нанесения тяжелых защитных систем с сухим остатком до 100%. Долговечность таких барьерных слоев напрямую зависит от качества подготовки поверхности и соблюдения термогигрометрических параметров при нанесении ЛКМ.
Подготовка поверхности: абразивная зачистка крупногабаритных секций
Сварные секции корпусов, объемные блоки и офшорные модули изготавливаются из толстолистового металлопроката со вторичной окалиной, сварными шлаками и дефектами терморезки. Чтобы грунты на эпоксидной или цинк-силикатной основе обеспечили адгезию более 10–12 МПа, поверхность доводят до степени очистки Sa 2.5–Sa 3 по ISO 8501-1 с профилем шероховатости Rz 60–100 мкм.
Пескоструйная обработка секций судов (в условиях современных закрытых верфей — контролируемая обработка колотой стальной или чугунной дробью) на участках предмонтажной сборки строится вокруг следующих инженерных решений:
- Сбор и регенерация абразива. Площади обрабатываемых металлоконструкций достигают тысяч квадратных метров. В камерах устанавливают тяжелые скребковые полы вакуумного или механического типа, способные отводить тонны дроби в час на систему каскадной очистки от пыли и немагнитных включений.
- Высокопроизводительная вентиляция. Осаждение пыли при непрерывной работе 4–8 сопел одновременно требует поперечных или нисходящих ламинарных потоков воздуха со скоростью 0,35–0,5 м/с, что обеспечивает нормативную видимость и соблюдение пределов взрывобезопасности.
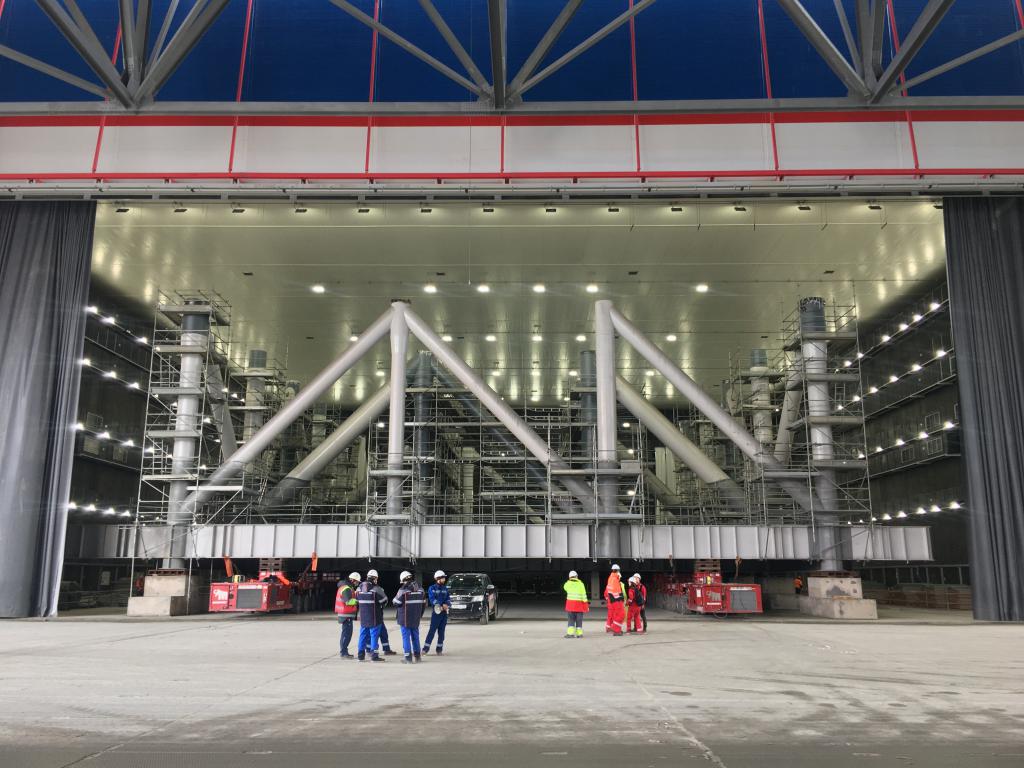
- Внутрицеховая логистика тяжелых блоков. Доставка узлов массой 50–300 тонн в рабочую зону выполняется на самоходных гидравлических тележках (трансбордерах) либо через откатные кровли камер с помощью тяжелых мостовых кранов.
Нанесение ЛКМ: климатический контроль и технологическое оснащение
Системы окраски чувствительны к точке росы, температуре подложки и относительной влажности. При работе с эпоксидными материалами без растворителей и полиуретановыми финишными эмалями в доках и малярных корпусах температура стали должна стабильно превышать точку росы минимум на 3 °C при влажности воздуха не выше 80–85%.
Когда монтируется специализированное окрасочное оборудование, судостроение диктует специфические требования к технологическому парку:
|
Узел / Аппаратная часть |
Техническое назначение |
Особенности для судостроения и оффшора |
|
Аппараты безвоздушного распыления |
Подача сверхвязких антикоррозионных материалов |
Пневмоприводные насосы высокого давления (передаточное отношение от 68:1 до 90:1) |
|
Установки раздельной подачи (2K) |
Нанесение быстрополимеризующихся полимерных мастик |
Точное дозирование компонентов в факеле, подогрев линий до 60–70 °C |
|
Адсорбционные осушители воздуха |
Поддержание микроклимата в закрытых секциях |
Стабильная влажность воздуха ниже 40–50% во избежание межслойного конденсата |
|
Мобильные подъемные площадки |
Позиционирование маляров на высоте |
Взрывозащищенные (ATEX) телескопические и ножничные люльки с пневмоприводом |
Проектирование комбинированных и раздельных комплексов
На судоремонтных и судостроительных заводах дробеструйные и окрасочные посты компонуются либо по раздельному проходному принципу (две независимые смежные камеры), либо в виде единого многофункционального бокса с переключением режимов вентиляции. Раздельная схема предпочтительнее для серийного строительства, так как исключает риск попадания остаточной абразивной пыли на свеженанесенные слои грунтовки и обеспечивает бесперебойный цикл обработки металлоконструкций.
 Скачать каталоги
- оказание полного комплекса услуг по проектированию, производству, монтажу и сервисному обслуживанию:
- оборудования для механической очистки поверхности (дробеметы, камеры ручной и роботизированной дробеструйной обработки);
- оборудования для химической обработки поверхности (автоматические моечные камеры и погружные линии, туннели струйного облива, камеры ручного химического фосфатирования);
камер для окраски жидкой краской ручного и автоматического режима, камеры и линии порошковой окраски;
- зон открытой окраски – оборудования, обеспечивающего самый быстрый способ нанесения ЛКМ;
- зон дефектовки и проверки качества покрытий (дождевальные, пылевые, климатические камеры);
- нестандартного промышленного оборудования;
- работа по принципу индивидуального подхода к каждому конкретному клиенту;
- проекты под ключ;
- постоянное совершенствование работы, использование инновационных и самых передовых мировых технологий.